

{{goods.model}}
מכונות חיתוך צינורות לייזר סיבים הטובות ביותר לשנת 2026 עבור יישומי חיתוך צינורות מתכת שונים
מכונות חיתוך צינורות לייזר סיב מתוכננות במיוחד לחיתוך בדיוק גבוה של צינורות ופרופילים ממתכת שונים. הן יכולות לעבד מגוון רחב של חומרי עבודה, כולל צינורות עגולים, צינורות מרובעים, צינורות מלבניים, צינורות אליפטיים, פלדת זווית, פלדת תעלות וקורות H, תוך ביצוע פעולות מרובות כגון חיתוך באורך קבוע, חיתוך צומת צינורות, חיתוך משופע, חיתוך חורים, חיתוך חריצים וחיתוך קווי מתאר מורכבים. עם יעילות גבוהה, דיוק מעולה ורמת אוטומציה גבוהה, מכונות חיתוך צינורות לייזר סיב נמצאות בשימוש נרחב בתעשיות כגון ייצור מבני פלדה, מכונות בנייה, ייצור רכב, תחבורה רכבתית, מכונות חקלאיות, ציוד כושר, שילוט פרסומי, מעקות ועיצוב אדריכלי וייצור מדפי אחסון.
כדי לעמוד בקני מידה שונים של ייצור, דרישות עיבוד ושיקולי תקציב, CATEKCNC מספקת מכונות חיתוך צינורות בלייזר סיב בתצורות שונות, כולל דגמים קומפקטיים, בינוניים וגדולים. תצורות מפתח כגון עוצמת לייזר, כמות צ'אק, מערכות סרוו, מערכות בקרת CNC ופתרונות טעינה ופריקה אוטומטיים ניתנות להתאמה אישית בהתאם לדרישות הלקוח, ומספקת פתרונות חיתוך צינורות בלייזר מותאמים אישית לתרחישי יישומים שונים.
מציג 1–12 מתוך 7 תוצאות
-
 זוהי מכונת חיתוך צינורות לייזר סיב קומפקטית המיועדת לעיבוד צינורות מתכת שונים באורך של עד 6,500 מ"מ ובקטרים הנעים בין 10 ל-120 מ"מ. זהו פתרון אידיאלי למשתמשים בעלי תקציב מוגבל.$18,990.00~$38,990.00
-
חַם
מכונת חיתוך לייזר סיבים זו תוכננה במיוחד לעיבוד אצווה במהירות גבוהה של צינורות מתכת קטנים עד בינוניים, ומסוגלת לטפל בצינורות מתכת בקטרים הנעים בין 8 מ"מ ל-120 מ"מ.$35,800.00~$56,800.00
-
מכונת חיתוך צינורות לייזר סיבים עם 2 צ'אקים זו כוללת מערכת טעינה אוטומטית, המספקת פתרון חסכוני ביותר לחיתוך ועיבוד צינורות מתכת.$32,990.00~$65,990.00
-
חותך לייזר סיבים צינורות מתכת גדולים זה תוכנן במיוחד לעיבוד צינורות, וכולל ציר סיבוב אוטומטי בקוטר גדול, צ'אקים פנאומטיים כפולים ותמיכות גלגלים בקוטר משתנה.$16,000.00~$29,000.00
-
ה-TK35-120-120 היא מכונת חיתוך צינורות לייזר סיבים אופקית בעלת שלושה צ'אקים, עם עוצמת לייזר מקסימלית של 12,000 וואט. היא מסוגלת לבצע חיתוך מדויק וחיתוך משופע על מגוון רחב של צינורות ופרופילים ממתכת.$76,900.00~$115,900.00
-
חַם
מכונת חיתוך צינורות לייזר סיבים בהספק של 20 קילוואט זו כוללת יכולת חיתוך משופע מתקדמת ומערכת טעינה ופריקה אוטומטית לעיבוד צינורות יעיל.$103,999.00~$116,999.00
-
זוהי מכונת חיתוך לייזר תעשייתית גדולה לסיבים, המצוידת בארבעה צ'אקים עם "טכנולוגיית ניתוק חכם" ויכולה לעבד ביעילות צינורות מתכת שונים ועמידים.$285,000.00~$435,000.00


המאמרים הבאים עשויים לעזור לך
-
מכונת חיתוך לייזר
כיצד לבחור מכונת חיתוך לייזר סיב?
שלב 1: ערוך ניתוח מעמיק של הדרישות שלך. זהו השלב הקריטי ביותר, קביעת כיוון כל הבחירות הבאות. אנא ענה על השאלות הבאות: אילו חומרים ייחתכו? פלדת פחמן: זהו היישום הנפוץ ביותר, וכל מכונות לייזר הסיבים מצטיינות בו. נירוסטה/אלומיניום/פליז: נדרש חנקן בלחץ גבוה יותר כגז עזר כדי להשיג משטח חיתוך נטול תחמוצות. זה מציב דרישות גבוהות יותר ליציבות הלייזר וללחץ הגז. מחזיר אור רב...
-
מכונת חיתוך לייזר
מהם הגורמים המשפיעים על חיתוך לייזר סיבים?
ישנם גורמים רבים המשפיעים על מהירות החיתוך של מכונות חיתוך לייזר סיבים, אשר ניתן לסווג בעיקר לפי פרמטרי לייזר, מאפייני החומר המעובד, פרמטרי תהליך החיתוך וביצועי המכונה. פרמטרי לייזר עקרון החיתוך של מכונות חיתוך לייזר סיבים כרוך בשימוש בקרני לייזר בעלות אנרגיה גבוהה כדי להמיס ולחתוך חומרים. לכן, פרמטרי לייזר הם הגורמים הישירים ביותר המשפיעים על מהירות החיתוך. עוצמת לייזר: עבור אותו חומר ועם...
-
מכונת חיתוך לייזר
מהם סוגי מכונות חיתוך לייזר?
חיתוך לייזר משתמש בלייזר במקום בכלי חיתוך פיזיים או חיתוך להבה בטמפרטורה גבוהה. בשל מאפייני הלייזר, יש לו יתרונות משמעותיים על פני חיתוך מסורתי. בנוסף לעוצמת חיתוך הלייזר, לתכונות האופטיות של הלייזר יש את ההשפעה הגדולה ביותר על החיתוך, כגון אורך גל, רוחב פולס, תדר חזרה של פולס וכו'. בהתאם לסוג הלייזר, ציוד הלייזר התעשייתי הנוכחי מחולק בעיקר ללייזר סיבים, לייזר CO2 ולייזר YAG. לייזר סיבים...


הנה כמה סרטונים קשורים למכונות CNC
-
00:46
מכונת חיתוך לייזריוני 06, 2025
מכונת חיתוך יריעות מתכת בלייזר סיב בעלות נמוכה ויעילות גבוהה
הסרטון מציג מכונת חיתוך מתכת בלייזר סיב עם גודל עיבוד מקסימלי של 3000*1500 מ"מ.
-
00:55
מכונת חיתוך לייזריוני 06, 2025
מכונת חיתוך לייזר סיבים חיתוך לוח נירוסטה
סרטון זה מדגים את היכולת של מכונת חיתוך לייזר סיב בחיתוך דוגמאות של פתיתי שלג ותווים סיניים מורכבים על לוחות נירוסטה.
-
00:55
מכונת חיתוך לייזרמאי 27, 2025
מכונת חיתוך משולבת של גיליונות וצינורות לייזר סיבים
סרטון זה מדגים דוגמאות של מכונת חיתוך יריעות וצינורות בלייזר סיב לחיתוך לוחות פלדת פחמן וצינורות מתכת מפלדת אל-חלד.


הנה כמה פרויקטים מהנים למכונות CNC
-
מכונת חיתוך לייזר
הכנת שלט תיבת אור חלולה מפלדת אל-חלד בחיתוך לייזר
האפקט החזותי של תיבת האור החלולה דומה לזה של דמויות המתכת המתאורה האחורית, אך נראה שהוא טוב יותר מבחינת האווירה שלו. בין אם הוא ממוקם על הדלת או בתוך הבית, הוא מושך מאוד את העין. שלט תיבת האור החלולה הוא בדרך כלל שלם. התוכן הגרפי משולב בצורה של מתכת חלולה ולוח שקוף המודבק בפנים. במצב אור בהיר, רק המידע הגרפי שצריך להציג יהיה שקוף. אפקט הפרסום הוא מאוד...
-
מכונת חיתוך לייזר
מכונת חיתוך לייזר סיבים לפרויקט חיתוך צינורות מתכת
פרויקט זה מתמקד ביישום של מכונת חיתוך לייזר סיבים לחיתוך צינורות מתכת יעילות גבוהה בייצור תעשייתי. באמצעות CATEKCNC חותך צינורות לייזר סיבים, הלקוח השיג בהצלחה עיבוד מדויק של צינורות עגולים, מרובעים ומלבניים במגוון חומרים, כולל נירוסטה ופלדת פחמן. באמצעות שילוב טכנולוגיית חיתוך צינורות לייזר סיבים CNC מתקדמת, הפרויקט שיפר משמעותית את דיוק החיתוך, צמצם את חומרי הגלם...


מכונת חיתוך צינורות לייזר סיבים לחיתוך צינורות מתכת
צינורות מתכת מציעים יחס חוזק-משקל גבוה. בהשוואה לחומרים מוצקים, עיצוב החתך החלול שלהם מפחית משמעותית את המשקל תוך שמירה על כושר נשיאה מעולה ויציבות מבנית. כתוצאה מכך, צינורות מתכת נמצאים בשימוש נרחב בייצור רכב, מבני פלדה, מכונות בנייה, רהיטים, ציוד כושר ותעשיות אחרות.
בשלבים המוקדמים של עיבוד צינורות מתכת, הייצור התמקד בעיקר בחיתוך באורך קבוע, שבוצע בדרך כלל באמצעות ציוד מכני כגון מכונות ניסור ומסורים עגולים. למרות ששיטות עיבוד אלו מאופיינות במבנים פשוטים ועלויות נמוכות יחסית, הן מתאימות בעיקר לפעולות חיתוך בסיסיות. עבור תהליכים נוספים כגון קידוח חורים, חיתוך חריצים, חיתוך בזווית ומבני חיבור מורכבים, עדיין נדרשים שלבי עיבוד נוספים, מה שמביא לתהליכי עבודה מסובכים יותר ויעילות ייצור מוגבלת.
עם התפתחות תעשיות ייצור מבני פלדה וציוד, השימוש בצינורות מתכת התרחב בהדרגה מרכיבי תמיכה פשוטים לחלקי מבנה מדויקים. מוצרים כגון קורות התנגשות לרכב, מסבכי מבני פלדה ומסגרות למכונות בנייה לא רק דורשים דיוק ממדי גבוה יותר, אלא גם כרוכים בדרישות עיבוד מורכבות, כולל חורים, חריצים ופרופילי חיבור קצה. כדי לענות על צרכי הייצור ההמוני של רכיבים מבניים מורכבים, פותח ציוד לעיבוד צינורות CNC, המשפר את רמות האוטומציה ואת עקביות העיבוד באמצעות הזנה אוטומטית, הידוק סיבובי ומיקום CNC.
מכונות חיתוך צינורות בלייזר סיב הן ציוד מתקדם לעיבוד צינורות מתכת שפותח על ידי שילוב טכנולוגיית חיתוך לייזר עם טכנולוגיית CNC. המכונה משתמשת בצ'אקים כדי להדק ולסובב את הצינור למיקום מדויק, מה שמאפשר לקרן הלייזר לבצע עיבוד רב-זוויות סביב הצינור. עם פעולת הידוק אחת, היא יכולה להשלים תהליכים מרובים, כולל חיתוך צינורות, חיתוך חורים, חריצים וחיתוך קווי צומת, תוך שילוב זרימות עבודה שבאופן מסורתי דרשו מכונות מרובות לפתרון עיבוד שלם אחד. בנוסף, עיבוד לייזר הוא שיטת עיבוד ללא מגע שאינה מפעילה לחץ מכני על הצינור, מה שהופך אותה למתאימה במיוחד לצינורות בעלי דופן דקה, רכיבים מבניים מדויקים וחלקים בעלי צורות מורכבות.
עם יותר מעשור של ניסיון טכני ומומחיות ייצור נרחבת בציוד חיתוך צינורות לייזר, CATEKCNC מספקת פתרונות חיתוך לייזר לצינורות בהתאמה אישית המבוססים על חומרי הצינורות של הלקוחות, מפרטי קוטר, מורכבות עיבוד שבבי, דרישות כושר הייצור ופריסת הסדנה. מגוון המוצרים שלנו מכסה תצורות מכונות אופקיות ומורכבות בצד, עם אפשרויות הכוללות מערכות עם שני צ'אקים, שלושה צ'אקים וארבעה צ'אקים כדי לענות על דרישות יישומים מגוונות, החל מחיתוך מדויק של צינורות מתכת קלים וכבדים ועד חיתוך קווי צומת, עיבוד משופע מורכב וייצור אוטומטי בנפח גבוה.
בנוסף, CATEKCNC מספקת מערכת שירות מלאה הכוללת ייעוץ טרום מכירה, תכנון פתרונות, ייצור ציוד, התקנה והפעלה, הדרכת מפעילים ותמיכה לאחר המכירה, ומבטיחה ייצור יציב לטווח ארוך ותפעול אמין עבור הלקוחות.
אילו סוגי צינורות ניתן לחתוך במכונת חיתוך צינורות לייזר סיב?
חומרים
מכונות חיתוך צינורות לייזר סיב מסוגלות לעבד מגוון רחב של חומרי מתכת, כולל פלדת פחמן, נירוסטה, אלומיניום וסגסוגות אלומיניום, נחושת וסגסוגות נחושת, פלדת סגסוגת ומתכות נפוצות אחרות.
סוגי צינורות
המכונה יכולה לעבד פרופילי צינורות שונים, כולל צינורות עגולים, צינורות מרובעים, צינורות מלבניים, צינורות אליפטיים, תעלות U, תעלות C, קורות H, פלדת תעלות, פלדת זווית, חתכי T, צינורות לא סדירים ופרופילים מבניים אחרים.
סוגי עיבוד שבבי
מכונת חיתוך צינורות לייזר סיב יכולה לבצע תהליכי עיבוד מרובים, כולל חיתוך באורך קבוע, חיתוך חורים, חריצים, חיתוך קווי צומת, חיתוך משופע ועיבוד קווי מתאר מורכבים.
אילו תעשיות משתמשות במכונות חיתוך צינורות לייזר סיב? אילו מוצרים אופייניים ניתן לעבד?
תעשיית מבני פלדה: יישומים אופייניים כוללים קורות פלדה, עמודי פלדה, מבני מסבך, מבני תמיכה, צמתים חיבוריים ורכיבי פלדה אדריכליים.
תעשיית מכונות בנייה: היישומים כוללים זרועות מחפר, שלדות מעמיסים, רכיבים מבניים של עגורנים, שלדות מכונות חקלאיות, מסגרות תמיכה לציוד ומחברים לציוד מכני.
תעשיית ייצור הרכב: מוצרים אופייניים כוללים קורות התנגשות לרכב, מסגרות מושבים, רכיבי מבנה שלדה, קורות חיזוק מרכב, צינורות למערכת פליטה ומגשי סוללות עבור כלי רכב המונעים על ידי אנרגיה חדשה.
אנרגיה סולארית ותעשיית האנרגיה החדשה: היישומים כוללים מבני הרכבה סולארית, מערכות מעקב סולאריות, מסגרות לציוד אחסון אנרגיה, תומכים לתחנות טעינה של רכבים חשמליים ורכיבים מבניים לציוד אנרגיה חדש.
תעשיית ציוד כושר: יישומים אופייניים כוללים מסגרות להליכונים, מסגרות לציוד כושר, מבני ציוד לאימוני כוח, תומכים לאופניים נייחים ורכיבים למתקני ספורט.
תעשיית רהיטי מתכת: היישומים כוללים מסגרות שולחן וכיסאות, מסגרות מיטה, תומכי ריהוט משרדי, מדפי תצוגה, מדפי אחסון ומבנים דקורטיביים ממתכת.
תעשיית תחבורה רכבתית: מוצרים אופייניים כוללים שלדות גוף רכב, קורות תמיכה לרכב, תושבות מושב, מבני מעקות, מסגרות להרכבת ציוד ורכיבי חיבור לרכב.
תעשיית המעקות והעיצוב האדריכלי: היישומים כוללים מעקות מדרגות, מעקות מרפסות, מחסומי כביש, מסכי מתכת, מחיצות דקורטיביות ומבני נוף.
תעשיית החלונות, הדלתות וקירות המסך: יישומים אופייניים כוללים מסגרות דלתות וחלונות מסגסוגת אלומיניום, מבני קירות מסך, פרופילים דקורטיביים, רכיבי חיבור ומבני תמיכה.
תעשיית הפרסום והתצוגה: היישומים כוללים מבני ביתני תצוגה, מתלי תצוגה, מסגרות פרסום, תומכי ארגזי אור ומבני מתכת בהתאמה אישית.
אילו סוגי מכונות חיתוך צינורות לייזר סיב זמינות?
בהשוואה למכונות חיתוך גיליונות בלייזר סיב, למכונות חיתוך צינורות בלייזר סיב יש יחסית פחות שינויים מבניים. הסיבה לכך היא בעיקר משום שעיבוד צינורות דורש פונקציות מיוחדות כגון הידוק סיבובי, תמיכה יציבה ועיבוד רב-זוויות. לכן, מבנה המכונה מותאם בעיקר סביב סידור המיטה, מערכת הצ'אק ומנגנון התמיכה הנלווה.
בהתבסס על מבנה המכונה הכולל, ניתן לחלק מכונות חיתוך צינורות לייזר סיבים לשני סוגים בעיקר: מכונות חיתוך צינורות לייזר סיבים אופקיות ו מכונות חיתוך צינורות לייזר סיבים המותקנות בצדבהתבסס על מספר הצ'אקים המשמשים במערכת הידוק הצינורות, ניתן לסווג אותם גם ל- שני צ'אקים, שלושה צ'אקים, ו ארבעה צ'אקים מכונות חיתוך צינורות לייזר סיב.
מפרט טכני של מכונת חיתוך צינורות לייזר סיבים
| סוּג | מכונת חיתוך צינורות בלייזר סיבים |
|---|---|
| מותג | CATEKCNC |
| סוג לייזר | לייזר סיב |
| מרכז גל | 1080nm |
| סוג עיבוד | עיבוד לייזר ללא מגע |
| מערכת קירור | צ'ילר תעשייתי (לקירור מערכת לייזר); מזגן (לקירור ארונות חשמל) |
| חומרי Application | צינורות ופרופילים ממתכת שונים |
| עובי חיתוך מרבי | עד 80 מ"מ |
| קיבולת חיתוך צינורות | פתרונות מותאמים אישית זמינים. דגמים סטנדרטיים יכולים לעבד צינורות עגולים בקטרים של 10-730 מ"מ, צינורות מרובעים עם אורכי צד של 8-520 מ"מ, ואורכי צינורות של 6000-12000 מ"מ. |
| אפשרויות כוח לייזר | 1500W, 2000W, 3000W, 4000W, 6000W, 8000W, 10000W, 12000W, 15000W, 20000W, 30000W, 40000W, 60000W, 80000W, 120000W |
| אפשרויות מקור לייזר | Reci, Raycus, JPT, Maxphotonics, IPG, BWT ומותגים נוספים |
| אפשרויות ראש חיתוך לייזר | Raytools, WSX, Au3tech, Bochu ומותגים אחרים |
| אפשרויות מערכת CNC | BOCHU, Weihong, Au3tech ומותגים אחרים |
| תוכנה תואמת | FastCAM, SIGMA NEST, Lantek, Adobe Illustrator, LightBurn, LaserGRBL, CorelDRAW, AutoCAD, SolidWorks, CypCut, CypNest, TubePro, TubesT, Camduct ועוד. |
| קטגוריות מכונות | מכונת חיתוך צינורות לייזר סיבים אופקית, מכונת חיתוך צינורות לייזר סיבים מותקנת בצד, מכונת חיתוך צינורות לייזר סיבים עם שני צ'אקים, מכונת חיתוך צינורות לייזר סיבים עם שלושה צ'אקים, מכונת חיתוך צינורות לייזר סיבים עם ארבעה צ'אקים |
| טווח מחירים | 16,000–500,000 דולר |
מהם הסוגים המבניים של מכונות חיתוך צינורות לייזר סיב? כיצד ניתן להבטיח עיבוד יציב לטווח ארוך?
בהתבסס על פריסות מבנה מכונה שונות, מכונות חיתוך צינורות לייזר סיב ניתנות לחלוקה בעיקר לשני סוגים: מבנים בעלי מצע אופקי ומבנים בעלי משטח צדדי.
מבנה המיטה האופקית הוא כיום העיצוב הנפוץ ביותר בשוק, הכולל טכנולוגיה מתקדמת ויציבות כוללת גבוהה. מבנה זה מאמץ מצע מכונה רחב, עם שני סטים של מסילות הנחיה ליניאריות ומערכות תמסורת מסוג "מתלה וגלגל שיניים" המותקנות לאורך המצע. מערכות הידוק הצינורות וחיתוך הלייזר ממוקמות מעל מצע המכונה.
המבנה הצדי ממקם את מערכות הידוק וחיתוך הצינורות בצד אחד של משטח המכונה. עיצוב זה מוריד את מרכז הכובד הכללי והופך את הטעינה והפריקה של צינורות ופרופילים גדולים לנוחות יותר. מכיוון שמערכת החיתוך מותקנת לרוחב, מכונות אלו מצוידות בדרך כלל בתומכים צדדיים רחבים יותר כדי להבטיח יציבות מבנית ולשמור על מרכז כובד מאוזן.
עבור מכונות חיתוך צינורות לייזר סיב, מבנה מצע המכונה הוא הבסיס לשמירה על ביצועי עיבוד יציבים ודיוק גבוה לטווח ארוך. CATEKCNC משטחי המכונה מיוצרים באמצעות צינורות פלדה עבי דופן בקוטר גדול ומרותכים בתהליך ריתוך מלא. לאחר הריתוך, המשטח עובר חישול וטיפול להפגת מתחי רעידות כדי לבטל ביעילות את המאמץ השיורי שנוצר במהלך הריתוך, להפחית עיוות מבני במהלך פעולה ארוכת טווח ולהבטיח דיוק עיבוד עקבי לאורך חיי המכונה. משטחי הייחוס העיקריים להרכבה של משטח המכונה מעובדים בדיוק רב באמצעות ציוד כרסום מדויק כדי להבטיח שטוחות ומקבילות מצוינות של משטחי ההתקנה, ולספק בסיס יציב למערכת ההילוכים.
עבור מכונות חיתוך צינורות לייזר סיב המותקנות בצד, מכיוון שגם מערכת החיתוך וגם מערכת ההולכה ממוקמות בצד משטח המכונה, מרכז הכובד הכולל מוזז לרוחב. לכן, מכונות אלו דורשות קשיחות מבנית גבוהה יותר ועמידות רבה יותר לעיוות רוחבי. CATEKCNC מאמץ עיצובים מורחבים של רגלי מכונה כדי להגדיל את שטח המגע בין המכונה ליסודות. בנוסף, משולבים מספר מבני חיזוק משולשים כדי לשפר את חוזק התמיכה הצידית, לשפר את יציבות ההתקנה ואת הנוקשות המבנית כדי להבטיח דיוק ואמינות עיבוד לטווח ארוך.
אילו תצורות מחולל לייזר זמינות עבור מכונות חיתוך צינורות לייזר סיב?
מחולל הלייזר הוא מקור האנרגיה המרכזי של מכונת חיתוך לייזר סיב. הוא מייצר קרן לייזר בצפיפות אנרגיה גבוהה ומספק את אנרגיית הלייזר ביציבות לראש חיתוך הלייזר דרך סיב אופטי. עוצמת המוצא של מקור הלייזר, איכות הקרן ויציבות התפעולית משפיעים ישירות על יכולת החיתוך של המכונה, יעילות העיבוד והאמינות לטווח ארוך.
CATEKCNC משתמש במקורות לייזר סיבים ברמה תעשייתית מתקדמים ואמינים ומספק תצורות הספק מרובות, כולל 1500W, 3000W, 6000W, 12000W ו-20000W, מה שמאפשר לציוד לכסות מגוון רחב של יישומים, החל מחיתוך מדויק של צינורות בעלי דופן דקה ועד לעיבוד יעיל במיוחד של צינורות בינוניים ועבים.
מקורות לייזר הסיבים שבהם נעשה שימוש מתאפיינים ביעילות המרה אלקטרו-אופטית גבוהה, בדרך כלל מעל 30%, מה שמשפר את יעילות האנרגיה הכוללת ואת יעילות התפעול ארוכת הטווח של הציוד. לייזרים אלה מספקים גם איכות קרן מעולה. מקורות לייזר סיבים אלה מספקים גם איכות קרן מעולה. מקורות לייזר סיבים אלה מתאפיינים באיכות קרן מעולה. בתצורה עם קוטר ליבת סיב פלט של 100 מיקרון, מכפלת פרמטר הקרן (BPP) היא בדרך כלל מתחת ל-4.5 מ"מ·מראד, מה שמאפשר למקד את אנרגיית הלייזר בצורה יעילה יותר ולשפר את איכות העיבוד של חורים קטנים וקווי מתאר מורכבים.
איזה סוג של ראש חיתוך לייזר נדרש עבור מכונת חיתוך צינורות לייזר סיב? אילו פונקציות מספקים ראשי לייזר אלה?
מכונת חיתוך צינורות בלייזר סיב דורשת ראש חיתוך לייזר התואם לדרישות העיבוד הספציפיות ולסוגי חומר העבודה. קיימים סוגים שונים של ראשי חיתוך לייזר בשוק, והפונקציות הבסיסיות שלהם דומות בדרך כלל. עבור יישומי עיבוד צינורות הדורשים חיתוך אנכי בלבד, ראש חיתוך לייזר סטנדרטי בעל שלושה צירים מספיק. אם נדרש חיתוך משופע, יש לבחור בראש חיתוך משופע. בשילוב עם צירים סיבוביים A/B, זה מאפשר חיתוך לייזר בזווית.
יש לציין כי ראשי חיתוך לייזר המשמשים לעיבוד צינורות מתכת אינם ניתנים להחלפה מלאה עם אלו המיועדים לחיתוך יריעות מתכת. במהלך עיבוד צינורות, חומר העבודה מסתובב ברציפות, מה שגורם לנתיב החיתוך להשתנות ללא הרף לאורך פני הצינור. לכן, ראשי חיתוך לייזר בצינורות דורשים יכולת תגובה דינמית גבוהה יותר, ביצועי מעקב גובה ויכולת הסתגלות לתנועה רב-צירית. בנוסף, עיבוד צינורות כרוך לעתים קרובות בפעולות מורכבות כגון חיתוך משופע וחיתוך קווי צומת, וחומרי העבודה כוללים לעתים קרובות פרופילים מבניים כגון קורות H ופלדת תעלות. כדי למנוע הפרעה בין ראש החיתוך לחומר העבודה, ראשי חיתוך לייזר ספציפיים לצינורות כוללים בדרך כלל מבנה תחתון דק ומוארך יותר, המאפשר לנחיר להגיע לאזורים מוגבלים סביב הצינור והפרופיל.
בהתבסס על קווי מוצרים שונים ודרישות עיבוד, CATEKCNC מספקת ראשי חיתוך לייזר ספציפיים לצינורות ממותגים מובילים בתעשייה כמו Raytools ו-BOCHU. ראשי חיתוך אלה מותאמים במיוחד לעיבוד צינורות ופרופילים ויכולים להתמודד עם חומרים שונים, כולל צינורות עגולים, צינורות מרובעים, צינורות מלבניים, פלדת זווית, פלדת תעלות וקורות H.
בהתאם לתצורת הדגם הספציפית, ראש חיתוך הלייזר יכול לתמוך במספר פונקציות חכמות, כולל מיקוד אוטומטי, ניטור לחץ גז חיתוך, איטום מחסנית מגן תחתון, ניטור טמפרטורת חלון מגן וניטור עדשת מיקוד, ובכך לשפר את בטיחות הציוד, יציבות העיבוד ונוחות התפעול.
כיצד מכונת חיתוך צינורות לייזר סיב משיגה בקרת תנועה במהירות גבוהה ובדיוק גבוה?
במהלך תהליך העיבוד השבבי, מכונת חיתוך צינורות לייזר סיב צריכה לבצע תנועות תכופות במהירות גבוהה, האצה והאטה מהירות, כמו גם מעקב מורכב אחר מסלולים. לכן, מהירות התגובה, דיוק המיקום והיציבות התפעולית של מערכת התנועה הם קריטיים לביצועי המכונה הכוללים.
מערכת תמסורת בעלת ביצועים גבוהים היא המפתח להשגת בקרת תנועה במהירות גבוהה ובדיוק גבוה. היא מניעה את הצירים הליניאריים והצירים הסיבוביים כדי להשיג תנועה ומיקום מדויקים. המערכת מורכבת בעיקר ממוליכים ליניאריים, מערכות מתלה וגלגל שיניים, ברגי כדור, מנועי סרוו ומורידי הילוכים. הדיוק, הנוקשות והתיאום של רכיבים אלה משפיעים ישירות על יעילות העיבוד השבבי, דיוק החיתוך ויציבות התפעול לטווח ארוך.
- מדריך לינארי
מובילים ליניאריים מספקים בעיקר תמיכה והכוונה למערכת התנועה. הדיוק והיציבות התפעולית שלהם משפיעים ישירות על ביצועי התנועה של מכונת חיתוך צינורות לייזר סיב. חיכוך מוגזם במערכת המובילים מגביר את כוח ההנעה הנדרש במהלך התנועה, מה שמשפיע על מהירות התגובה של צירים ליניאריים ועלול לגרום לתאוצה והאטה לא יציבות. בינתיים, מרווח מוגזם בין רכיבי המובילים עלול לגרום לשגיאות תזוזה נוספות, להפחית את דיוק המיקום ואת יציבות העיבוד.
CATEKCNC מכונות חיתוך צינורות לייזר סיבים מצוידות במדריכים ליניאריים HIWIN מדויקים מטייוואן. מדריכים אלה משתמשים במבנה כדורי מחזורי, הממיר חיכוך הזזה לחיכוך גלגול. מקדם החיכוך שלהם הוא כ-1/50 מזה של מדריכים הזזה מסורתיים, מה שמפחית משמעותית את התנגדות התנועה ומאפשר פעולה חלקה במהירות גבוהה.
בתכנון מובילים ליניאריים, לעתים קרובות ישנה פשרה בין מרווח נמוך לתנועה חלקה. מובילים ליניאריים של HIWIN משתמשים בתכנון חריץ מגע בעל קשת כפולה בשילוב עם טכנולוגיית טעינה מוקדמת, מה שמפחית את המרווח ומשפר את הקשיחות תוך שמירה על חלקות ריצה מעולה. בנוסף, חלק מסדרות המוליכים כוללות יכולת יישור עצמי, שיכולה לפצות על סטיות התקנה קלות ולהבטיח תנועה מדויקת, יציבה וחלקה ביותר.
- מערכת מתלה וגלגל שיניים
במכונות חיתוך צינורות לייזר סיב, מערכת המתלה והגלגלים משמשת בעיקר לתנועה בציר ארוך לאורך משטח המכונה. CATEKCNC שימושים YYC מתלים מדויקים כרכיב תיבת הילוכים להנעה בעלת ציר ליניארי.
YYC המתלים מיוצרים מסגסוגת פלדה איכותית ועוברים תהליכי טיפול בחום מתקדמים, המספקים קשיחות פני שטח גבוהה ועמידות מעולה בפני שחיקה תוך שמירה על קשיחות ליבה טובה. שילוב זה מספק עמידות חזקה בפני פגיעות ועמידות בפני עייפות, ומבטיח פעולה אמינה בתנאי עיבוד שבבי במהירות גבוהה ורציפים.
בהשוואה למתלים רגילים שעוברים רק התקשות פני השטח, YYC למתלים יש הקשחה מלאה של השיניים. גם לאחר תהליכי ליטוש או תיקון נוספים, הקשיות הפנימית של שיני המתלה נשארת גבוהה, מה שעוזר להאריך את חיי השירות.
עם טכנולוגיית ייצור מתקדמת ובקרת איכות קפדנית, YYC מתלים מספקים דיוק העברה מעולה. ניתן לשלוט בשגיאת הגובה המצטברת בטווח של 0.015-0.022 מ"מ על פני כל אורך של 300 מ"מ, מה שמבטיח ביעילות דיוק מיקום גבוה ותנועה יציבה של הציר הליניארי.
- כדור בורג
ברגי כדור משמשים לבקרת ציר Z של ראש חיתוך הלייזר מכיוון שהם יכולים להשיג דיוק הזנה מיקרוסקופי גבוה במיוחד. CATEKCNC מכונות חיתוך צינורות לייזר סיבים מאמצות דיוק גבוה TBI ברגי כדור מטייוואן.
בורג כדורי מעביר תנועה באמצעות כדורים מתגלגלים בין ציר הבורג לאום, ודורש רק כשליש ממומנט ההנעה של ברגי ACME מסורתיים. זה מפחית משמעותית את החיכוך, משפר את יעילות ההולכה ומשפר את מהירות התגובה.
TBI ברגי כדור מאמצים עיצוב מסילה בצורת קשת גותית, המאפשר לכדורי הפלדה להגיע למגע בארבע נקודות עם המסילה. עיצוב זה משפר את קשיחות המגע תוך מתן אפשרות לכוונון מדויק של עומס מקדים. על ידי הפעלת עומס מקדים מתאים על האום, ניתן להפחית את המרווח הצירי כמעט לאפס, ולהשיג קשיחות גבוהה ודיוק מיקום תוך שמירה על פעולה חלקה.
נטילה TBI לדוגמה, ברגי כדורים גרוסים בדרגת C0, ניתן לשלוט בשגיאת ההובלה המצטברת בטווח של ±0.003 מ"מ על פני מרחק מהלך של 100 מ"מ. זה מספק לראש חיתוך הלייזר יכולת מיקרו-מיקום יציבה ומדויקת של ציר Z, המאפשרת כוונון מדויק של גובה המוקד בהתאם לתנאי חיתוך שונים ומשפרת את איכות החיתוך הכוללת.
- מערכת סרוו
מנועי הסרוו מספקים כוח לצירים הליניאריים ולצירים הסיבוביים של מכונת חיתוך צינורות לייזר סיב ומאפשרים שליטה מדויקת במיקום, במהירות ובתאוצה. הם אחד המרכיבים המרכזיים הקובעים את ביצועי העיבוד המהירה והמדויקים של המכונה.
מנועי בקרת תנועה הנפוצים בשוק ניתנים לחלוקה בדרך כלל לשלושה סוגים: מנועי צעד בלולאה פתוחה, מנועי צעד בלולאה סגורה ומנועי סרוו.
מנועי צעד בלולאה פתוחה פועלים באמצעות בקרת דופק ואינם מספקים משוב מיקום. מכיוון שהבקר אינו יכול לנטר את מיקום המנוע בפועל בזמן אמת, עומסים מוגזמים או תאוצה גבוהה עלולים בקלות לגרום להחמצת צעדים או להיעצרות המנוע, וכתוצאה מכך שגיאות מיקום מצטברות.
מנועי צעד בלולאה סגורה מוסיפים מקודד המבוסס על תכנון מנוע צעד בלולאה פתוחה, המאפשר משוב מיקום בזמן אמת ותיקון חלקי של צעדים שהוחמצו. הם מציעים דיוק ויציבות מיקום משופרים בהשוואה למנועי צעד בלולאה פתוחה. עם זאת, מכיוון שהם עדיין פועלים על סמך עקרונות צעדים בדידים, מומנט המוצא שלהם פוחת משמעותית במהלך האצה במהירות גבוהה, האטה ושינויי כיוון תכופים, מה שעלול להוביל לשגיאות מעקב.
מנועי סרוו משתמשים במערכת בקרה בלולאה סגורה לחלוטין. בהתבסס על משוב מקודד, הם מתאימים באופן רציף את מומנט הפלט והמהירות לאורך כל תהליך התנועה כדי לעקוב במדויק אחר מסלול המטרה, במקום לתקן שגיאות רק לאחר שהן מתרחשות. לכן, אפילו במהלך תנועה במהירות גבוהה של ציר ליניארי, האצה/האטה מהירה ופעולות היפוך תכופות, מנועי סרוו יכולים לשמור על תגובה דינמית ודיוק מיקום מעולים, מה שהופך אותם למתאימים יותר לציוד במהירות גבוהה ובעל דיוק גבוה כגון מכונות חיתוך צינורות לייזר סיב.
יצרנים רבים מדגישים את מהירות המעבר המהיר של המכונות שלהם כאינדיקטור ביצועים מרכזי. עם זאת, מהירות מעבר מהיר לבדה אינה מייצגת במדויק את יעילות חיתוך הלייזר בפועל. רוב תהליכי החיתוך כוללים קווי מתאר מסודרים בקפידה, חיתוכים פנימיים ופינות חדות, כלומר מכונת חיתוך לייזר סיב מבלה כ-80% מזמן הפעולה שלה בהאצה והאטה במקום בתנועה במהירות מרבית. בנוסף, חיתוך לייזר סיב הוא תהליך עיבוד שבבי ללא מגע בצפיפות אנרגיה גבוהה. מכיוון שניתן להשלים את הניקוב והחיתוך עצמם במהירות רבה, מערכת התנועה הופכת לעתים קרובות לגורם המגביל המשפיע על יעילות העיבוד הכוללת. בהשוואה לציוד CNC קונבנציונלי, מכונות חיתוך לייזר סיב דורשות מערכות סרוו בעלות ביצועים דינמיים גבוהים משמעותית.
CATEKCNC מכיר בתפקיד הקריטי של מערכות סרוו במהירות ובאיכות החיתוך. בהתאם לדרישות מיקום וביצועים שונות של מוצרים, CATEKCNC מספקת פתרונות סרוו ממותגים מובילים, כולל Yaskawa, Inovance, FANUC Corporation, Delta ו-Leadshine, כולם מבוססים על ארכיטקטורות של מקודד אבסולוטי מבוססות אפיק.
במונח "מבוסס אפיק", אנו מתכוונים לכך שהבקר מתקשר עם מנועי סרוו באמצעות פרוטוקולי אפיק שדה תעשייתיים במהירות גבוהה כגון EtherCAT. בהשוואה לבקרת פולסים מסורתית, גישה זו מספקת העברת נתונים מהירה יותר, דיוק סנכרון גבוה יותר, חסינות חזקה יותר לרעש וחיווט פשוט יותר, ומבטיחה תיאום מדויק בין צירים מרובים גם בתנועה במהירות גבוהה, האצה/האטה מהירות והיפוכים תכופים.
במילה "מוחלט" אנו מתייחסים למנוע סרוו המצויד במקודד מוחלט, אשר רושם את מיקום המנוע בזמן אמת. במקרה של הפסקת חשמל או עצירת חירום, המכונה יכולה לשחזר את מיקומה ללא כיוון בית ותומכת בפונקציונליות של חידוש נקודות עצירה, ובכך להפחית את זמן העזר ובזבוז החומרים.
עבור משתמשים הדורשים ביצועים דינמיים גבוהים יותר, CATEKCNC יכול לצייד מכונות במערכת סרוו EtherCAT מסדרת BOCHU S9, ולהשיג תאוצה מקסימלית של עד 2G. בשילוב עם טכנולוגיות חיתוך במהירות גבוהה, תצורה זו יכולה לשפר משמעותית את יעילות העיבוד ביישומים הכוללים קווי מתאר מורכבים, חורים קטנים וצפופים ושינויי כיוון תכופים, ומספקת יעילות עיבוד גבוהה יותר בכ-50%-80% בהשוואה למכונות קונבנציונליות.
- כמפחית Gear
מפחית הילוכים משמש יחד עם מנוע הסרוו ומשמש כחיבור חשוב בין מערכת הסרוו למערכת ההילוכים. תפקידו העיקרי הוא להפחית את מהירות המוצא של מנוע הסרוו, להגדיל את מומנט המוצא ולהעביר את ההספק למנגנון ההילוכים בצורה יציבה ומדויקת, ובכך לשפר את כושר העומס, דיוק המיקום ויציבות התפעול של מערכת התנועה.
עבור מכונות חיתוך צינורות לייזר סיב, מפחית ההילוכים לא רק משחק תפקיד בהעברת הכוח אלא גם משפיע ישירות על התגובה הדינמית של המכונה, דיוק המיקום החוזר וחלקות התנועה במהלך שינויי כיוון. מרווח תנועה מוגזם במפחית עלול לגרום לשגיאות מיקום ולהשפיע לרעה על איכות החיתוך.
בהתאם לדרישות מיקום וביצועים שונים של מוצרים, CATEKCNC יכולים לצייד מכונות במהלכי הילוכים פלנטריים מדויקים ממותגים כמו TECHMECH, KOFON, SHIMPO ו-Motoreducer. מהלכי הילוכים אלו כוללים יעילות העברה של מעל 95% וחופש תנועה של פחות מ-3 קשתות, מה שממזער ביעילות שגיאות העברה ומבטיח שפקודות תנועה ממערכת הסרוו מועברות במדויק לכל ציר תנועה. המבנה הפנימי מאמץ עיצוב שימון ארוך חיים, המאפשר פעולה ללא תחזוקה לאורך תקופות ממושכות בתנאי עבודה רגילים ומשפר את האמינות ארוכת הטווח של המכונה.
כיצד מכונת חיתוך צינורות לייזר סיב מחזיקה וממקמת צינורות?
מכונת חיתוך צינורות בלייזר סיב משתמשת במערכת הידוק צינורות ייעודית כדי לאבטח ולמקם את חומר העבודה. המערכת מורכבת בדרך כלל מצ'אק אחד או יותר, אשר מהדקים את הצינור באמצעות לסתות ומניעים אותו לסיבוב ואינדקס, מה שמאפשר פעולות חיתוך בזוויות מרובות.
מערכת ההידוק מורכבת בדרך כלל משני צ'אקים או יותר. הצ'אקים, המונעים על ידי מנגנונים פנאומטיים או חשמליים, אוחזים בצורה בטוחה בצינור דרך לסתותיהם ומסובבים את חומר העבודה למיקום הנדרש. בהתאם לדרישות עיבוד שונות, הצ'אקים יכולים להכיל סוגים שונים של צינורות ופרופילים, כולל צינורות עגולים, צינורות מרובעים, צינורות מלבניים, צינורות אליפטיים, פלדת זווית ופלדת תעלה. מכיוון שלחומר עבודה עשויות להיות צורות חתך שונות, מכונות חיתוך צינורות מצוידות בדרך כלל בלסתות צ'אק מתחלפות כדי לשפר את יכולת ההסתגלות לחומרים ופרופילים שונים.
בתצורת צ'אק כפול, הצינור מוחזק על ידי שני צ'אקים, המכונים בדרך כלל צ'אק קדמי וצ'אק אחורי. הצ'אק הקדמי מאמץ בדרך כלל עיצוב של חורים עוברים, המאפשר לצינורות ארוכים לעבור דרך גוף הצ'אק. במהלך העיבוד השבבי, ראש חיתוך הלייזר מעבד את קטע הצינור המשתרע מעבר לצ'אק. לאחר עיבוד הקטע הנוכחי, הצ'אק האחורי מזיז את הצינור קדימה, מביא את הקטע הבא לאזור החיתוך ומאפשר עיבוד רציף של צינורות ארוכים.
CATEKCNC ביצעה מחקר ופיתוח נרחבים על מערכות הידוק צינורות לתמיכה במגוון רחב יותר של יישומי עיבוד שבבי של צינורות ופרופילים. אנו מספקים תצורות של צ'אק כפול, צ'אק שלושה וארבעה צ'אקים, עם גדלי צ'אק מרובים זמינים, כולל דגמים של 120 מ"מ, 230 מ"מ, 350 מ"מ, 550 מ"מ ו-730 מ"מ. למידע מפורט על הקשר בין מפרטי הצ'אק למידות חומר העבודה הרלוונטי, אנא עיינו ב "מהם גדלי הצ'אק הנפוצים עבור מכונות חיתוך צינורות לייזר סיב? אילו גדלי חומר עבודה גדלי צ'אק שונים יכולים להתמודד עם?".
דגמים חסכוניים ומכונות חיתוך צינורות לייזר סיבים בגודל קטן עד בינוני בדרך כלל מאמצות מבנה בעל שני צ'אקים, המאזן בין דיוק העיבוד השבבי לבין עלות הציוד. עבור יישומים הכוללים צינורות ארוכים, פרופילים כבדים, עיבוד שבבי בדיוק גבוה או ייצור אוטומטי, ניתן לבחור תצורות של שלושה צ'אקים או ארבעה צ'אקים. על ידי הגדלת מספר נקודות התמיכה, מערכות מרובות צ'אקים משפרות עוד יותר את יציבות הצינור במהלך העיבוד השבבי.
בנוסף לשיפור התמיכה המבנית, מערכות מרובות צ'אקים יכולות גם לאפשר פונקציות כגון ניצול אופטימלי של חומר שיורי וטעינה סימולטנית במהלך עיבוד שבבי באמצעות תנועה מתואמת בין צ'אקים מרובים, ובכך לשפר עוד יותר את יעילות החומר ואת פרודוקטיביות הייצור.
למידע נוסף על מאפיינים מבניים, תרחישי יישום והמלצות לבחירה של תצורות צ'אק שונות, אנא עיינו ב "כיצד לבחור את מספר הצ'אקים עבור מכונת חיתוך צינורות לייזר סיב? מהם ההבדלים בין תצורות צ'אק שונות?".
כיצד לבחור את מספר הצ'אקים למכונת חיתוך צינורות לייזר סיב? מהם ההבדלים בין תצורות צ'אק שונות?
כיום, מכונות חיתוך צינורות בלייזר סיב הזמינות בשוק כוללות בעיקר תצורות של צ'אק כפול, צ'אק שלושה וארבעה צ'אקים. הגדלת מספר הצ'אקים נועדה בעיקר לשפר את יציבות ההידוק במהלך עיבוד צינורות ארוכים, להפחית רעידות עיבוד שבבי ולאפשר פונקציות כגון חיתוך עם שאריות נמוכות והזנה רציפה.
מכונת חיתוך צינורות לייזר סיבים עם צ'אק כפול
תצורת הצ'אק הכפול היא כיום המבנה הנפוץ ביותר בשוק והיא מתאימה לרוב יישומי חיתוך הצינורות הקונבנציונליים.
שני הצ'אקים מהדקים את הצינור בצורה בטוחה ומניעים אותו לסיבוב לצורך אינדוקסציה, מה שמאפשר לראש חיתוך הלייזר לבצע חיתוך היקפי סביב הצינור. במבנה טיפוסי של צ'אק כפול, הצ'אק הקדמי מאמץ בדרך כלל עיצוב של חור עובר, המאפשר לצינור לעבור דרך גוף הצ'אק. ראש חיתוך הלייזר ממוקם לפני הצ'אק הקדמי וחותך את קטע הצינור המשתרע מעבר לצ'אק. הצ'אק הקדמי קבוע בדרך כלל, בעוד שהצ'אק האחורי יכול לנוע לאורך ציר המכונה כדי לדחוף את הצינור קדימה, מה שמאפשר עיבוד רציף של צינורות ארוכים.
שאריות חומר לאחר חיתוך תמיד היוותה אתגר מרכזי בעיבוד צינורות מתכת. מכיוון שראש חיתוך הלייזר ממוקם בדרך כלל לפני הצ'אק הקדמי, החלק שבין הצ'אק האחורי לצ'אק הקדמי אינו ניתן לעיבוד מלא, וכתוצאה מכך נותרות שאריות חומר. זה לא רק מפחית את ניצול החומר אלא גם מגדיל את עלויות הטיפול בגרוטאות.
כדי לשפר את ניצול החומר, פיתחה התעשייה טכנולוגיות שונות לאופטימיזציה של שאריות, כאשר החומר הנותר המינימלי מופחת לכ-40 מ"מ. בנוסף להגדלת מספר הצ'אקים, טכנולוגיות ייעודיות מסוימות יכולות גם להשיג חיתוך של שאריות קצרות או ללא שאריות כלל עם מכונות עם צ'אק כפול:
-
1. תנועה קדימה של הצ'אק הקדמי
טכנולוגיה זו מאפשרת לפאק הקדמי לנוע לכיוון קצה המכונה בעוד שהפאאק האחורי ממשיך להזין את הצינור קדימה. כתוצאה מכך, ראש חיתוך הלייזר יכול להיכנס לאזור שבין שני הפאקים ולהשלים את החיתוך קרוב יותר לקצה הצינור.
-
2. הידוק צ'אק יחיד
בשלב הסופי של חיתוך הצינור, הצ'אק האחורי מזין תחילה את קטע הצינור הנותר לטווח ההידוק של הצ'אק הקדמי. לאחר מכן הצ'אק האחורי משחרר את אחיזתו, והצ'אק הקדמי מחזיק את הצינור באופן עצמאי כדי להשלים את תהליך החיתוך הסופי.
מכיוון שרק צ'אק אחד מספק תמיכה במהלך העיבוד, שיטה זו דורשת בדרך כלל לסתות הידוק בעלות עטיפת קצה גבוהה שתוכננו במיוחד או אורך הידוק מוגדל כדי לשפר את יציבות האחיזה. היא מתאימה בעיקר לצינורות קצרים יותר, לחומרי עבודה קלים יותר ולפרופילים בעלי קשיחות גבוהה יחסית וחתכים קבועים.
-
3. תנועה קדימה של הצ'אק האחורי
מכיוון שהקוטר החיצוני של הצ'אק האחורי בדרך כלל קטן יותר מזה של הצ'אק הקדמי, בשלב הסופי של חיתוך הצינורות, הצ'אק הקדמי נשאר פתוח בעוד שהצ'אק האחורי ממשיך לנוע קדימה ונכנס לתוך הצ'אק הקדמי, מה שמאפשר לשני הצ'אקים לחפוף.
זה מאפשר הזנה קדימה נוספת של הצינור ומאפשר לאזור החיתוך להתקרב לקצה הצינור. פתרון זה נפוץ במכונות חיתוך צינורות לייזר סיב בהן הצ'אק הקדמי אינו יכול לזוז, והוא דורש מידות התאמה ספציפיות בין שני הצ'אקים.
מכונת חיתוך צינורות לייזר סיבים תלת-צ'אקית
מכונות חיתוך צינורות לייזר סיבים עם שלושה צ'אקים משמשות בדרך כלל לעיבוד צינורות ארוכים העולים על 6 מטרים. על ידי הוספת צ'אק תומך נוסף, המערכת משפרת את יציבות הצינור במהלך העיבוד.
שלושת הצ'אקים (המורכבים בדרך כלל משני צ'אקים קדמיים וצ'אק אחורי אחד) יכולים לתמוך בו זמנית בצינור, ובכך להפחית ביעילות את הרטט, הסטייה והעיוות הנגרמים מסיבוב הצינור, ובכך לשפר את דיוק העיבוד השבבי.
בנוסף, מבנים בעלי שלושה צ'אקים יכולים להשיג חיתוך ללא שאריות. כל שלושת הצ'אקים יכולים לנוע בהתאם לשלב העיבוד. במהלך עיבוד צינורות ארוכים, צ'אקים מרובים פועלים יחד כדי לתמוך בחומר העבודה. ככל שהצינור מתקצר בהדרגה, הצ'אק האחורי יכול לשחרר את אחיזתו, בעוד הצ'אקים הקדמיים מושכים את קטע הצינור הנותר לאזור העיבוד שבין שני הצ'אקים הקדמיים, ובכך משפרים עוד יותר את ניצול החומר.
מכונת חיתוך צינורות לייזר סיבים עם ארבעה צ'אק
חלק ממכונות חיתוך צינורות לייזר סיבים מתקדמות מצוידות במבנה של ארבעה צ'אקים, המורכב בדרך כלל מצ'אק אחורי אחד ושלושה צ'אקים קדמיים.
מכיוון שהידוק יציב של צינורות דורש בדרך כלל לפחות שני צ'אקים, מערכת עם ארבעה צ'אקים יכולה להשיג פונקציות שקשה להשיג עם תצורות קונבנציונליות של צ'אק כפול או שלושה צ'אקים על ידי שילוב של קבוצות צ'אקים שונות.
בתחילת העיבוד השבבי, מספר צ'אקים יכולים להדק ולתמוך בו זמנית בצינור, ובכך לשפר משמעותית את היציבות בעת עיבוד חלקי עבודה ארוכים וכבדים.
ככל שאורך הצינור מתקצר, נדרשים רק שני צ'אקים כדי לשמור על הידוק יציב, בעוד שניתן להשתמש בצ'אקים הנותרים כדי לטעון את הצינור הבא. זה מאפשר מצב ייצור רציף שבו טעינה וחיתוך מתרחשים בו זמנית, מה שמשפר ביעילות את יעילות הייצור.
מהם גדלי הצ'אק הנפוצים למכונות חיתוך צינורות לייזר סיב? אילו גדלי חומר עבודה גדלי צ'אק שונים יכולים להתמודד עם?
| קוטר הצ'אק | עובי דופן הצינור | צינור עגול | צינור מלבני | צינור מרובע | מלאך מתכת | ערוץ פלדה | H-Beam | |
|---|---|---|---|---|---|---|---|---|
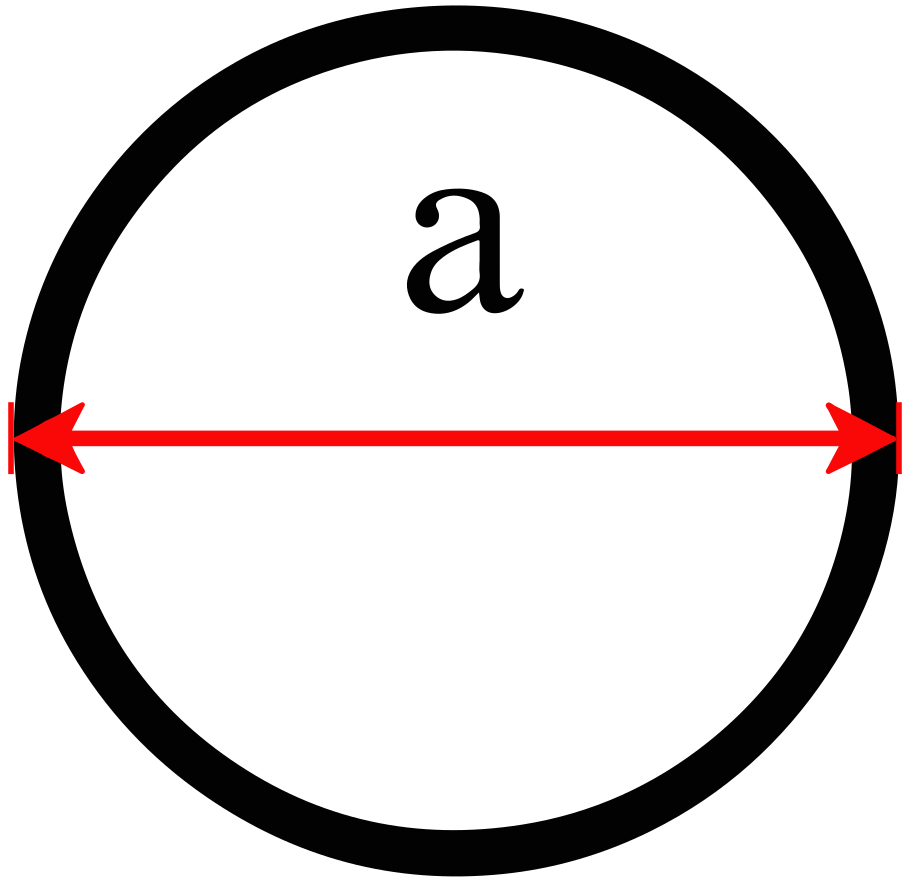 | 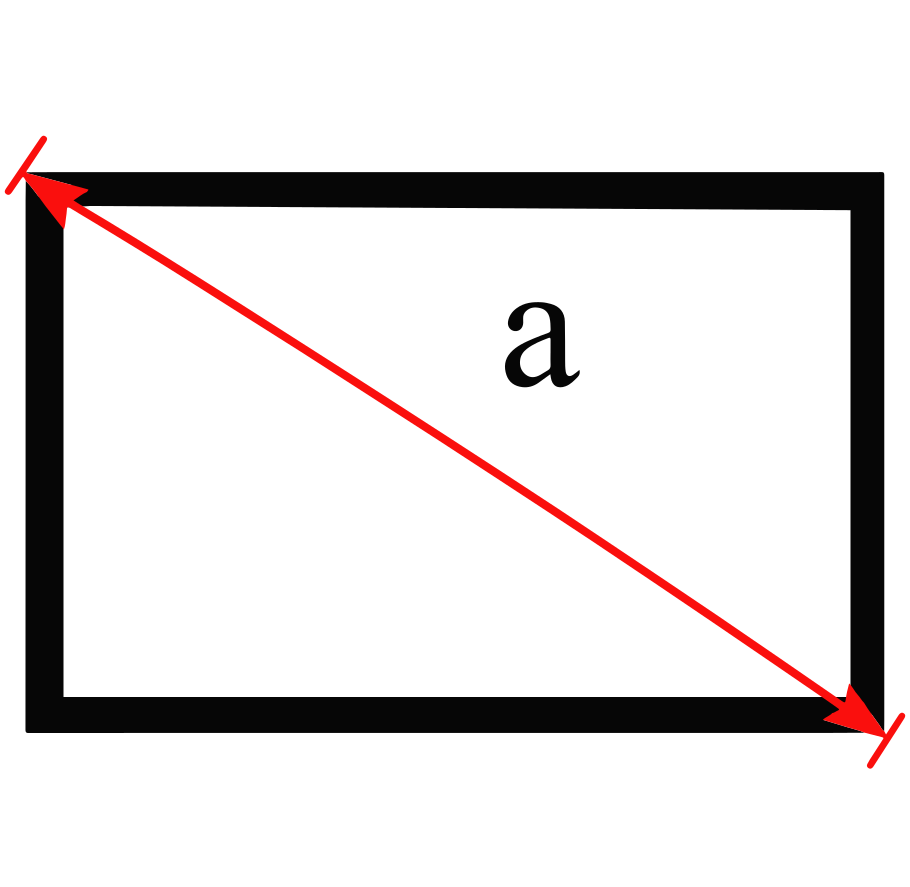 | 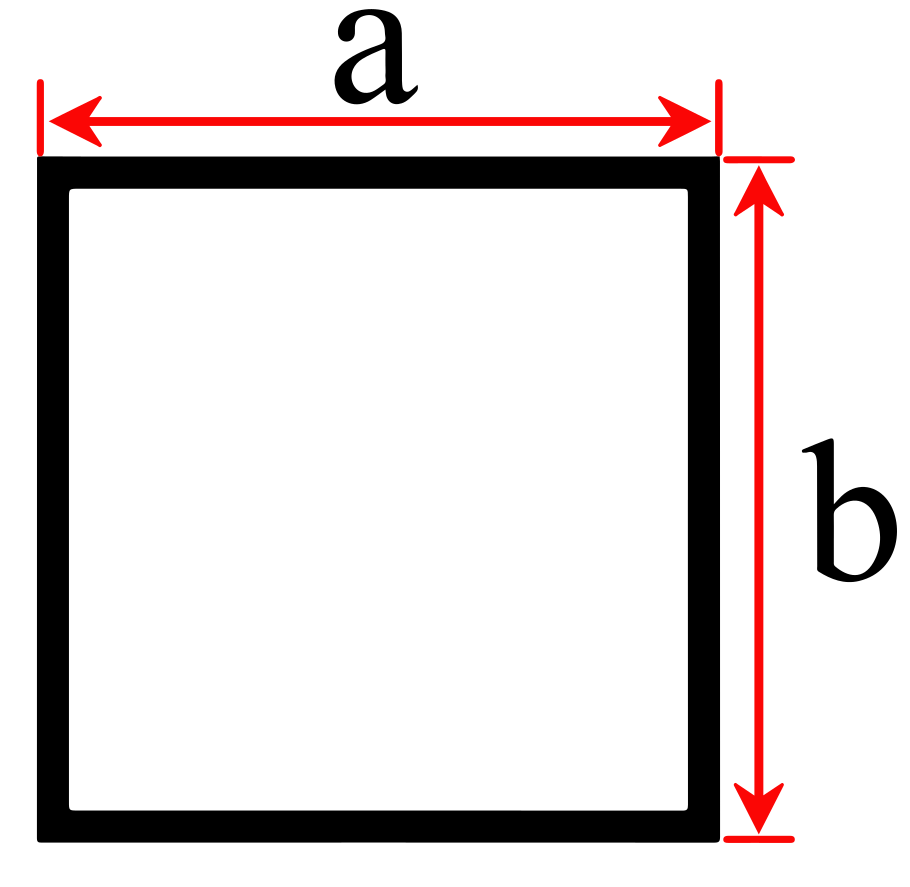 | 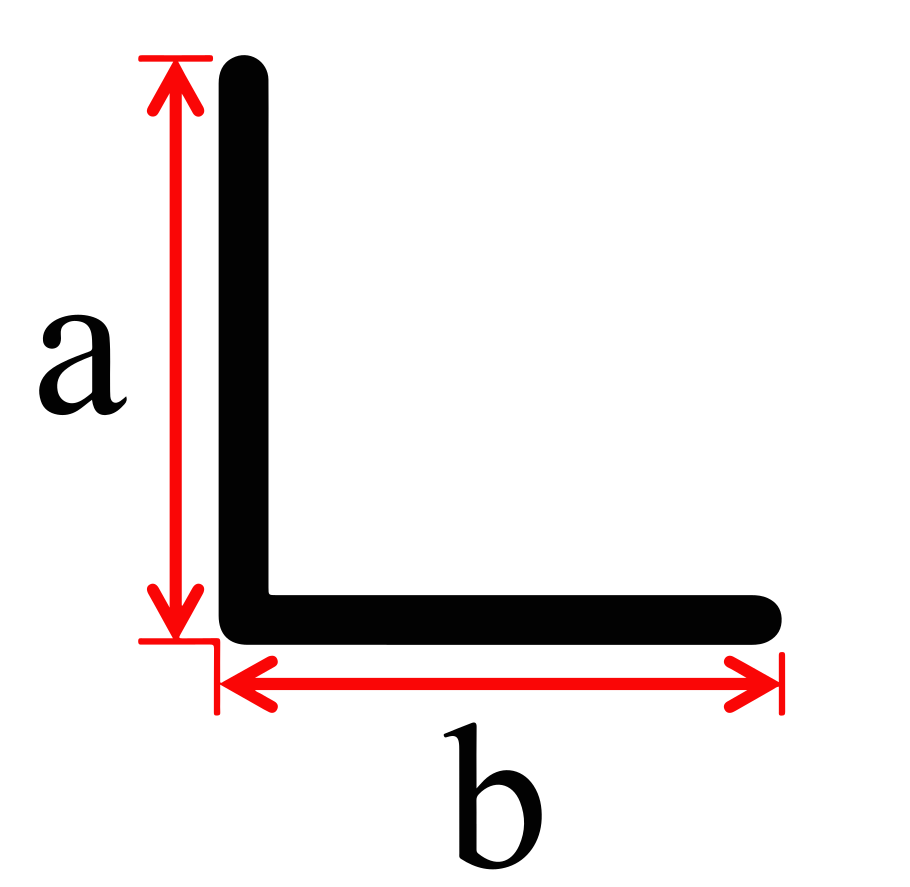 | 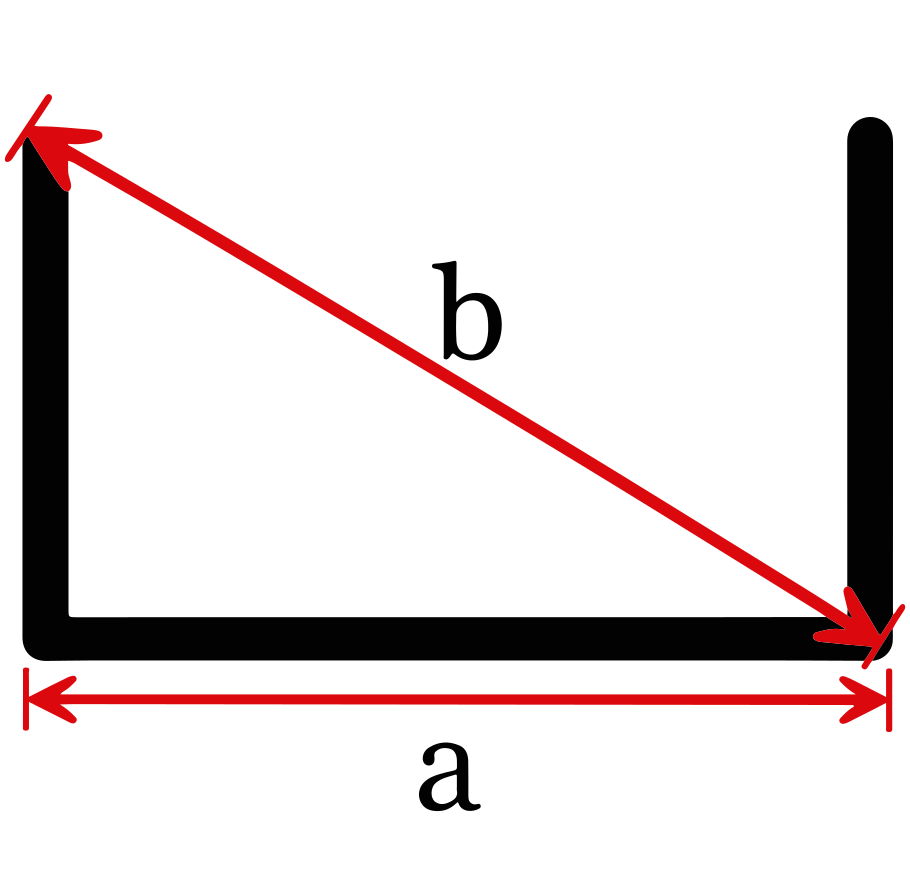 | 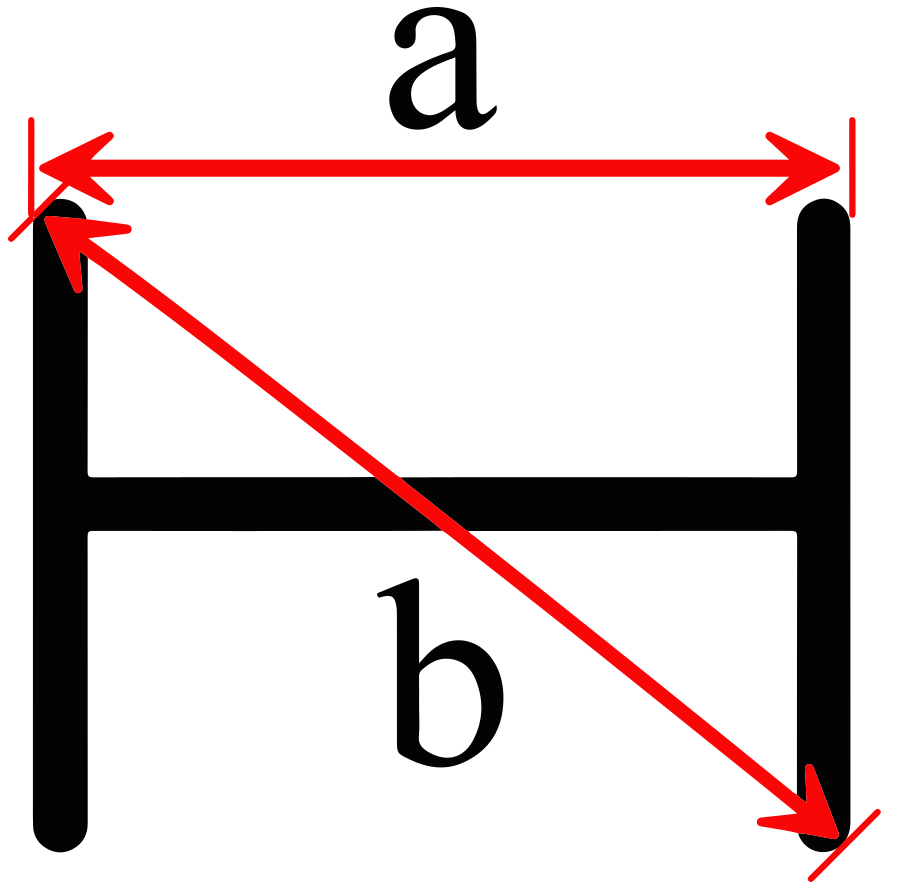 | |||
| 120 צ'אק | 120 מ"מ | > 0.8 מ"מ | a = 10–120 מ"מ | א < 170 מ"מ | a = 10–120 מ"מ b = 15–120 מ"מ | a = 20–80 מ"מ b = 20–80 מ"מ | a = 20–80 מ"מ ב < 84 מ"מ | a = 20–80 מ"מ ב < 84 מ"מ |
| 230 צ'אק | 120 מ"מ | > 0.8 מ"מ | a = 15–230 מ"מ | א < 325 מ"מ | a = 15–230 מ"מ b = 15–230 מ"מ | a = 15–150 מ"מ b = 15–150 מ"מ | a = 15–150 מ"מ ב < 212 מ"מ | a = 15–150 מ"מ ב < 212 מ"מ |
| 350 צ'אק | 350 מ"מ | > 1.0 מ"מ | a = 20–350 מ"מ | א < 490 מ"מ | a = 10–350 מ"מ b = 20–350 מ"מ | a = 20–220 מ"מ b = 20–220 מ"מ | a = 20–220 מ"מ ב < 300 מ"מ | a = 20–220 מ"מ ב < 300 מ"מ |
| 550 צ'אק | 550 מ"מ | > 3.0 מ"מ | a = 40–550 מ"מ | א < 750 מ"מ | a = 40–550 מ"מ b = 40–550 מ"מ | a = 40–400 מ"מ b = 40–400 מ"מ | a = 40–420 מ"מ ב < 550 מ"מ | a = 40–550 מ"מ ב < 650 מ"מ |
| 690 צ'אק | 730 מ"מ | > 3.0 מ"מ | a = 120–730 מ"מ | a = 120–630 מ"מ ב ≤ 730 מ"מ | a = 120–520 מ"מ b = 120–520 מ"מ | a = 120–520 מ"מ b = 120–520 מ"מ | a = 200–520 מ"מ ב ≤ 730 מ"מ | a = 120–630 מ"מ ב ≤ 730 מ"מ |
הערה:
הנתונים לעיל מייצגים את טווחי ההידוק הסטנדרטיים של CATEKCNC צ'אקים לסוגים שונים של צינורות ופרופילים. עבור צורות צינור מיוחדות, טווח ההידוק בפועל עשוי להיות מושפע ממבנה הצ'אק ומעיצוב הלסת.
יש לקחת בחשבון גם את דרישות המימד הבאות:
- עבור צ'אק של 120 מ"מ, הצד הארוך של צינור מלבני צריך להיות בין 92 מ"מ ל-120 מ"מ, והצד הקצר צריך להיות ≥41 מ"מ.
- עבור צ'אק של 230 מ"מ, הצד הארוך של צינור מלבני צריך להיות בין 160 מ"מ ל-230 מ"מ, והצד הקצר צריך להיות ≥76 מ"מ.
- עבור צ'אק של 350 מ"מ, הצד הארוך של צינור מלבני צריך להיות בין 220 מ"מ ל-350 מ"מ, והצד הקצר צריך להיות ≥134 מ"מ.
CATEKCNC מספק מפרטי צ'אק נוספים ופתרונות לסתות צ'אק מותאמים אישית כדי לעמוד בדרישות חיתוך צינורות שונות.
כיצד מכונת חיתוך צינורות לייזר סיבים מונעת סטייה של צינורות ארוכים במהלך העיבוד?
בשל משקלם, צינורות ארוכים נוטים לשקוע או לרעידות במהלך העיבוד. לכן, מכונות חיתוך צינורות לייזר סיב מצוידות בדרך כלל בהתקני תמיכה עזר כדי לשפר את יציבות העיבוד ואת דיוק החיתוך.
מכיוון שמכונות חיתוך צינורות בלייזר סיב יכולות לעבד לא רק צינורות עגולים וצינורות מרובעים, אלא גם פרופילים שונים כגון פלדת זווית, פלדת תעלות וקורות H, צורות החתך של חלקי העבודה משתנות באופן משמעותי. כתוצאה מכך, מערכות תמיכה עזר זמינות בעיצובים מבניים שונים כדי להתאים לסוגים שונים של חומרים.
עבור צינורות בעלי חתך רוחב חלק יחסית, כגון צינורות עגולים וצינורות אליפטיים, גלילים בצורת U משמשים בדרך כלל לתמיכה. התקן תמיכה זה כולל גליל עם חריץ בצורת קשת בעל רוחב משתנה באופן רציף. על ידי סיבוב גליל התמיכה, ניתן למקם חלקים שונים של החריץ כך שיבואו במגע עם צינורות בקטרים שונים, מה שמאפשר למערכת להסתגל למפרטי צינורות שונים. עיצוב החריץ מאפשר לחלק מהצינור להתאים למשטח התמיכה, ובכך לשפר את היציבות. בהשוואה לתומכים שטוחים קונבנציונליים, גלילים בצורת U מספקים שטח מגע גדול יותר עם הצינור, מה שמפחית את הסטייה הרדיאלית במהלך סיבוב הצינור ומשפר את דיוק החיתוך.
עבור צינורות מלבניים ופרופילים עם קצוות, כגון פלדת זווית ופלדת תעלה, נדרש סוג נוסף של התקן תמיכה. מערכת זו תומכת בחומר העבודה באמצעות גלילים, ומונעת הפרעות סיבוב הנגרמות מקצוות חדים של הפרופיל. באמצעות מבנים נשלפים משני הצדדים, ההתקן יוצר מסגרת תמיכה בצורת U המקבלת צינורות או פרופילים מפלטפורמת ההעמסה ומעבירה אותם לאזור העיבוד. לאחר תחילת החיתוך, מבנה ההידוק נסוג אוטומטית כדי למנוע הפרעה לסיבוב חומר העבודה.
סוג נוסף של התקן תמיכה זמין גם כן. התקן זה ממוקם בתוך אזור חיתוך הצינורות וכולל מבנה דמוי פלטה שטוחה המספק תמיכה לצינורות או לפרופילים במהלך העיבוד השבבי. לאחר השלמת העיבוד, ניתן להוריד או לסובב את פלטת התמיכה, מה שמאפשר העברה חלקה של חומר העבודה המוגמר למערכת האיסוף.
במהלך הפעולה בפועל, כל מערכות התמיכה העזריות הנ"ל מתואמות ונשלטות על ידי מערכת ה-CNC. ניתן לכוונן את גובה התמיכה באופן אוטומטי בהתאם לסיבוב הצינור, למיקום ולמצב העיבוד. מערכות אלו מכונות בדרך כלל התקני תמיכה עוקבים או מערכות תמיכה אדפטיביות. הן מפחיתות ביעילות רעידות ועיוות במהלך עיבוד צינורות ארוכים, ומבטיחות יציבות ודיוק גבוהים יותר של העיבוד.
כיצד מכונת חיתוך צינורות לייזר סיבים משיגה בקרת עיבוד חכמה?
מכונת חיתוך צינורות בלייזר סיב משיגה בקרת עיבוד חכמה באמצעות שילוב של מערכת CNC ותוכנת חיתוך צינורות ייעודית. כמרכז הבקרה של המכונה, מערכת ה-CNC אחראית על ניהול פלט הלייזר, תיאום תנועה רב-צירית, מיקום סיבוב צינורות וביצוע תוכניות עיבוד. בעזרת תוכנת חיתוך צינורות מקצועית, ניתן לממש פונקציות כגון ייבוא שרטוטים, קינון אוטומטי ותכנון מסלול כלים, ובכך לשפר את יעילות העיבוד הכוללת.
בהתבסס על מיצוב מוצרים שונים ותקציבי לקוחות, CATEKCNC מספקת שתי מערכות בקרת CNC מבוססות EtherCAT מרכזיות: Weihong ו-BOCHU. מערכות ה-CNC של Weihong נמצאות בשימוש נרחב במכונות חסכוניות הודות ליציבותן המוכחת, תפעול ידידותי למשתמש וביצועי העלות המעולים שלהן. מערכות ה-CNC של BOCHU מציעות פונקציות תהליך חכמות מתקדמות יותר ויכולות בקרת תנועה, מה שהופך אותן למתאימות יותר ליישומים הדורשים יעילות עיבוד גבוהה יותר, רמות אוטומציה ואיכות חיתוך. שתי המערכות אומתו בהרחבה בשוק ומספקות מגוון רחב של פונקציות ייעודיות לעיבוד צינורות מתכת:
מרכז סריקת קרן
סריקת קרן מרכוז היא פונקציית יישור אוטומטית עבור מכונות חיתוך צינורות בלייזר סיב. המערכת סורקת את מיקום הקצה של הצינור, מחשבת אוטומטית את מרכז הצינור בפועל, מידותיו וסטיית ההתקנה, ויוצרת מערכת קואורדינטות מדויקת לעיבוד שבבי. היא יכולה לפצות אוטומטית על שגיאות מיקום הנגרמות מסטיות עומס, שינויים במידות הצינור או חוסר יישור סיבובי, ובכך לשפר את דיוק מיקומי החורים, חיתוכי החיתוך וקווי המתאר המורכבים. פונקציה זו גם מפחיתה את זמן היישור הידני ומשפרת את עקביות העיבוד השבבי. תכונה זו דורשת את סורק הקונטורה האופציונלי.
אופטימיזציה של רצף עיבוד שבבי מבוסס פאות
פונקציה זו ממטבת באופן אוטומטי את רצף החיתוך כדי להפחית סיבוב צינור מיותר ותנועת ראש הלייזר ללא תנועה, ובכך מקצרת ביעילות את זמן אי-החיתוך ומשפרת את יעילות העיבוד הכוללת. היא שימושית במיוחד בעת עיבוד צינורות עם מספר רב של חורים, קווי מתאר מורכבים או דרישות עיבוד רב-פאזי רציף, מכיוון שהיא מפחיתה משמעותית את הפסדי הזמן הנגרמים מסיבוב צינור ותנועת ראש הלייזר.
חיתוך מעופף
חיתוך מעופף, המכונה גם חיתוך סורק, היא שיטת חיתוך יעילה עבור מאפיינים מסודרים באופן קבוע כגון חורים עגולים, חורים מלבניים וחורים מלבניים על צינורות. כאשר תבניות אלו עוקבות אחר פריסה מסוימת, מערכת ה-CNC יכולה לייעל באופן אוטומטי את נתיב החיתוך, מה שמאפשר עיבוד רציף של קווי מתאר סמוכים במהלך תנועה. זה מפחית האצה/האטה תכופות, פעולות ניקוב ותנועות סרק, ומשפר משמעותית את יעילות החיתוך.
פונקציה זו מתאימה במיוחד למוצרי צינורות המשמשים בתעשיות כגון ציוד כושר, מדפי אחסון, רהיטי מתכת ומבני תצוגה, בהם נדרשים חורים רבים המסודרים באופן קבוע. ביישומי עיבוד אצווה הכוללים דפוסי חורים חוזרים, חיתוך מעופף יכול בדרך כלל לשפר את יעילות העיבוד בכ-20%-50%. ככל שחומר עבודה מכיל יותר חורים וככל שהסידור שלהם קבוע יותר, כך שיפור היעילות גדול יותר.
קפיצת מדרגה מעל אריס
קפיצת מדרגה מעל צינור היא טכנולוגיית תנועה מהירה במהירות גבוהה שנועדה לייעל תנועות שאינן חיתוך של ראש הלייזר במהלך חיתוך צינור. כאשר ראש החיתוך צריך לחצות קצוות צינור, פינות, קווי מתאר חתוכים בעבר או מכשולים אחרים, שיטות מסורתיות בדרך כלל מאמצות תהליך תנועה מפולח: הרמה בציר Z → תנועה אופקית → הורדה בציר Z. טכנולוגיית קפיצת מדרגה משלבת את שלוש התנועות הללו למסלול עקום תלת-ממדי רציף, המאפשר לראש החיתוך להשלים בו זמנית תנועות הרמה והורדה במהלך התנועה, בדומה לצפרדע קופצת מעל מכשול, ומכאן השם "קפיצת מדרגה".
בהשוואה לשיטות מעבר מהיר קונבנציונליות, טכנולוגיית קפיצת המדרגה מפחיתה ביעילות את זמן התנועה במצב סרק, ממזערת את השפעת התנועה הנגרמת על ידי האצה והאטה תכופות, ומשפרת את היעילות הכוללת במהלך תהליכי עיבוד מרובי חורים, קווי מתאר מורכבים ורב-פאותיים. מערכת ה-CNC מחשבת באופן אוטומטי את גובה הקפיצה ונתיב התנועה האופטימליים בהתבסס על גיאומטריית הצינור, מסלולי החיתוך ודרישות מרווח הבטיחות, ומפחיתה את הסיכון להפרעה או התנגשות של הזרבובית עם חומר העבודה תוך הבטחת בטיחות העיבוד.
הערה: תצורת מערכת ה-CNC משתנה בהתאם לדגם המכונה. הפונקציות המתוארות לעיל הן לעיון בלבד, והתצורה בפועל כפופה לדגם המכונה הספציפי.
מהי מטרת מערכת הקירור במכונת חיתוך צינורות לייזר סיב?
הצ'ילר משמש בעיקר לספק קירור בטמפרטורה קבועה עבור רכיבים מרכזיים כגון מקור הלייזר וראש חיתוך הלייזר, תוך הבטחת פעולה יציבה במהלך עיבוד שבבי ארוך טווח והארכת חיי השירות של רכיבים קריטיים.
CATEKCNC בוחרת במצנני לייזר סיב ייעודיים מתוצרת S&A ו-Hanli, שניהם מצוידים במעגלי קירור כפולים המקררים באופן עצמאי את ראש חיתוך הלייזר ואת מקור הלייזר. דיוק בקרת הטמפרטורה יכול להגיע לכ-±0.5–1.5°C. בהתאם לדגם, ניתן לצייד את הצ'ילרים במשאבות סירקולציה בעלות עומס גבוה, גובה הרמה של כ-30–70 מטר וקצב זרימה מרבי של 60–150 ליטר/דקה, העומדות בדרישות הסירקולציה של לייזרי סיב בעלי הספק גבוה וצינורות קירור למרחקים ארוכים. בנוסף, צ'ילרים אלה מצוידים בפונקציות הגנה מרובות, כולל ניטור זרימה, ניטור טמפרטורת מים, אזעקות מפלס נוזלים והגנה מפני טמפרטורה גבוהה, המונעות נזק למערכת הלייזר הנגרם עקב פיזור חום לא מספק.
מזגן אופציונלי לארון חשמל זמין גם כן לוויסות הטמפרטורה הפנימית של ארון הבקרה החשמלי. הוא מונע התחממות יתר של רכיבים חשמליים עקב טמפרטורות סביבה מוגזמות, מפחית את הסיכון לכשלים בציוד ומשפר את אמינות התפעול לטווח ארוך.
האם מכונת חיתוך צינורות לייזר סיב דורשת גז עזר? אילו סוגי גז עזר זמינים?
כן. מכונת חיתוך צינורות לייזר סיב דורשת גז עזר ייעודי כדי להשיג חיתוך באיכות גבוהה. גזי עזר שונים נבחרים בהתאם לסוג החומר, עובי הצינור ודרישות העיבוד, והם משפיעים ישירות על מהירות החיתוך, איכות משטח החיתוך ועמידות החמצון של החלקים המוגמרים. גזי החיתוך הנפוצים ויישומיהם הם כדלקמן:
אוויר דחוס
אוויר דחוס קל להשגה ובעל עלות התפעול הנמוכה ביותר. הוא מתאים לחיתוך חסכוני של חומרים נפוצים כגון פלדת פחמן דקה, פלדה מגולוונת וסגסוגות אלומיניום. הוא משמש בעיקר לחיתוך קינון קונבנציונלי, חיתוך קווי מתאר פשוט ויישומי ייצור בסיסיים אחרים.
אוויר דחוס יכול לספק קצוות חיתוך נקיים עם סיגים נמוכים יחסית, ובכך להפחית משמעותית את עלויות הצריכה. הוא מתאים לייצור בכמויות גדולות של חומרי עבודה סטנדרטיים שבהם יעילות עלויות היא בראש סדר העדיפויות.
חמצן
חמצן משמש בעיקר לחיתוך פלדת פחמן בינונית ועבה, צינורות פלדה מבנית וחומרים ברזליים אחרים. על ידי ניצול תגובת החמצון האקסותרמית בין חמצן למתכת המחוממת, חיתוך בסיוע חמצן מאיץ את התכת החומר והסרה, ומשפר את מהירות החיתוך ויכולת הניקוב עבור צינורות ולוחות עבים יותר.
הוא מספק ביצועי חיתוך מצוינים עבור יישומי פלדת פחמן כבדה, מציע ניצב חיתוך טוב ודפוסי פסים עקביים, מה שהופך אותו לגז עזר נפוץ לעיבוד פלדה מבנית.
חנקן
חנקן הוא גז מגן אינרטי בעל טוהר גבוה בעל תכונות מניעת חמצון מצוינות. הוא משמש בעיקר לחיתוך מדויק של נירוסטה, סגסוגות אלומיניום, פליז, סגסוגות טיטניום וחומרי מתכת יקרי ערך אחרים.
במהלך תהליך החיתוך, חנקן מונע ביעילות חמצון ושינוי צבע בקצה החיתוך, ממזער היווצרות קוצים ומייצר משטחי חיתוך בהירים וחלקים. זה מפחית או מבטל את הצורך ללטש וליטוש משניים תוך שמירה על תכונות פני השטח המקוריות של החומר. הוא נמצא בשימוש נרחב עבור רכיבי צינורות מדויקים, פרופילים דקורטיביים יוקרתיים וחלקים מבניים בעלי דיוק גבוה.
CATEKCNC ניתן לספק אופציונלית מערכות סינון מקדים ומערכות ויסות לחץ גז חיתוך אוטומטיות בהתאם לדרישות הלקוח.
מערכת הסינון המקדים מסירה ביעילות לחות, שמן וזיהומים חלקיקים מגז העזר, משפרת את ניקיון הגז, מפחיתה בעיות כגון חסימה בזרבובית וזיהום עדשות מגן, ומשפרת את איכות החיתוך הכוללת של מכונת חיתוך צינורות לייזר סיבים.
מערכת ויסות לחץ הגז האוטומטית יכולה להתאים באופן אוטומטי את לחץ הגז המסייע בהתאם לפרמטרי העיבוד, ולהתאים במהירות את הגדרות הלחץ האופטימליות לחומרים ועוביים שונים. זה משפר את עקביות העיבוד, מפחית את דרישות ההתאמה הידניות וממזער את הסיכון להגדרות פרמטרים שגויות.
כיצד מכונת חיתוך צינורות לייזר סיב משמנת את מערכת ההולכה שלה?
מערכת הסיכה משמשת לשימון קבוע של רכיבים נעים כגון מדריכים ליניאריים ומערכות מתלה וגלגל שיניים, מה שמפחית את הבלאי ומאריך את חיי המכונה.
CATEKCNC מציידת את מכונות חיתוך צינורות לייזר הסיבים שלה במערכת שימון מרכזית אוטומטית לחלוטין. ניתן לקבוע מראש את מרווח השימון, משך השימון ותדירות השימון בהתאם לדרישות התפעול, מה שמאפשר שימון אוטומטי ומדויק של רכיבים נעים מרכזיים. זה מפחית משמעותית את עבודת התחזוקה הידנית. כאשר מפלס חומר השימון אינו מספיק, המערכת תפעיל אוטומטית אזעקה, והמפעילים צריכים רק למלא את חומר השימון בזמן, מה שהופך את התחזוקה לנוחה יותר.
כדי להפחית זיהום הנגרם מעודף חומר סיכה, CATEKCNC מספק גם מערכת לאיסוף שמן. המערכת אוספת באופן אוטומטי עודפי סיכה שנוצרים במהלך תהליך הסיכה של רכיבים נעים כגון מדריכים ליניאריים ומערכות מתלה וגלגל שיניים, ומעבירה אותם למיכל איסוף ייעודי. זה מונע טפטוף של חומר סיכה על משטח המכונה או רצפת הסדנה, ומשפר את ניקיון הציוד.
כיצד מכונת חיתוך צינורות לייזר סיב שומרת על סביבת עבודה נקייה?
במהלך חיתוך לייזר בצינורות מתכת, עלולה להיווצר כמות גדולה של עשן, חלקיקי מתכת וכמויות קטנות של גזים מזיקים. ללא שאיבה יעילה, מזהמים אלה עלולים לא רק להשפיע על סביבת העבודה אלא גם לזהם את הרכיבים האופטיים בתוך ראש חיתוך הלייזר, להפחית את איכות החיתוך ולהאיץ את הבלאי של רכיבי המכונה הפנימיים. לכן, מערכת שאיבת אדים יעילה חיונית להבטחת פעולה יציבה לטווח ארוך ולשיפור סביבת הסדנה.
CATEKCNC מציידת את מערכת שאיבת האבק שלה באוספי אבק תעשייתיים של Topsinn. ביניהם, אספן האבק התעשייתי TODC-12L, המספק קיבולת זרימת אוויר מקסימלית של עד 10,000 מ"ק/שעה ולחץ סטטי מקסימלי של 5,000 פאסל, ועומד במלואו בדרישות שאיבת האדים של יישומי חיתוך צינורות מתכת. המערכת מאמצת מערכת סינון יעילה במיוחד בת 12 מחסניות עם יעילות סינון של עד 99.99%. היא מצוידת גם במערכת ניקוי אוטומטית של סילון פולסים, המסירה מעת לעת אבק שהצטבר מפני השטח של מחסנית המסנן. זה מפחית את דרישות התחזוקה הידניות ומסייע לשמור על ביצועי שאיבת אבק יציבים לאורך כל הפעולה ארוכת הטווח של מכונת חיתוך צינורות לייזר סיבים.
אילו התקני הגנה בטיחותיים מצוידים במכונת חיתוך צינורות לייזר סיב, וכיצד הם מבטיחים פעולה בטוחה?
מכונת חיתוך צינורות לייזר סיב מצוידת במערכות הגנה מרובות על בטיחות כדי להפחית סיכונים פוטנציאליים במהלך עיבוד לייזר, תוך הבטחת פעולה יציבה של הציוד ובטיחות המפעיל. מערכות ההגנה על הבטיחות כוללות בעיקר כיסויי מגן סגורים, הגנת מגבלת תנועה, וילונות אור בטיחותיים ועוד.
עבור מכונות חיתוך צינורות לייזר סיב סגורות, המכונה מצוידת במארז סגור לחלוטין המבודד ביעילות את אזור עיבוד הלייזר מהסביבה הסובבת. זה מונע מהמפעילים להיות חשופים לקרינת לייזר, סיגים בטמפרטורה גבוהה וניצוצות מתכת הנוצרים במהלך החיתוך. בנוסף, המבנה הסגור מפחית את הפרעות זרימת האוויר החיצונית באזור העיבוד, משפר את יעילות פינוי העשן ושומר על סביבת עבודה נקייה יותר.
CATEKCNC מציידת את כל מכונות חיתוך צינורות לייזר סיב במגבלות תוכנה ומגבלות חומרה. מגבלות התוכנה מגדירות את טווח התנועה הבטוח של כל ציר תנועה דרך מערכת ה-CNC. כאשר נתיב התנועה מתקרב לגבול שנקבע מראש, המערכת מפסיקה לפעול באופן אוטומטי. מגבלות החומרה מספקות את רמת ההגנה המכנית הסופית באמצעות מתגי גבול המותקנים על כל ציר, ובכך מונעות ביעילות התנגשויות בזמן תנועה יתר הנגרמות משגיאות בתוכנית, הגדרות פרמטרים שגויות או כשלים במערכת הבקרה.
בהשוואה למכונות חיתוך גיליונות בלייזר סיב, מכונות חיתוך צינורות בלייזר סיב משלבות מספר צ'אקים ניידים. צ'אקים אלה חייבים לבצע הידוק, הזנה ותנועות מתואמות מסונכרנות במהלך העיבוד, מה שמכניס סיכון להפרעה או התנגשות בין הצ'אקים. כדי לטפל בבעיה זו, CATEKCNC מצייד דגמים מסוימים בהגנה מכנית קשיחה מפני גבולות עבור צ'אקים, מה שמשפר עוד יותר את הבטיחות התפעולית ומפחית את הסיכון לנזק לציוד.
CATEKCNC מכונות חיתוך צינורות לייזר סיב יכולות להיות מצוידות אופציונלית גם בווילונות אור בטיחותיים. באמצעות טכנולוגיית גילוי קרן אינפרא אדום מדויקת במיוחד, וילון האור הבטיחותי מנטר באופן רציף את האזור המסוכן. ברגע שאדם או חפץ זר נכנסים לאזור המוגן, המערכת שולחת מיד אות אזעקה ומפסיקה את פעולת המכונה, ומספקת רמת הגנה גבוהה יותר.
כמה עולה מכונת חיתוך צינורות לייזר סיב?
מחיר מכונת חיתוך צינורות לייזר סיב מושפע בעיקר מגורמים כגון מבנה המכונה, עוצמת הלייזר, מספר הצ'אקים, תצורת האוטומציה ומותגי הרכיבים המרכזיים. מכיוון שדרישות עיבוד שונות דורשות תצורות מכונה שונות, הדוגמאות הבאות מספקות תרחישי יישום אופייניים וטווחי מחירים תואמים לעיון.
עבור דרישות עיבוד צינורות סטנדרטיות בטווח של 6 מטרים, בדרך כלל מספיקה מכונת חיתוך צינורות לייזר סיב קומפקטית או סטנדרטית עם שני צ'אקים. מכונה המצוידת במקור לייזר של 1500W מתחילה בדרך כלל בכ-16,000 דולר. שדרוג למקור לייזר של 3000W מעלה את המחיר לכ-30,000 דולר. אם נבחר מבנה המותקן בצד עם מערכת טעינה ופריקה אוטומטית, מחיר המכונה מתחיל בדרך כלל בכ-33,000 דולר.
עבור עיבוד צינורות בקוטר גדול או באורך ארוך, מכונות בפורמט גדול בדרך כלל מתאימות לצינורות באורך של עד 12 מטרים. מכיוון שצינורות ארוכים יותר דורשים יציבות הידוק גבוהה יותר, מכונות אלו מצוידות בדרך כלל בתצורות של שלושה או ארבעה צ'אקים. מכונת חיתוך צינורות לייזר סיב עם שלושה צ'אקים עולה בדרך כלל בין 77,000 ל-120,000 דולר, בעוד שדגם עם ארבעה צ'אקים ומערכת טעינה/פריקה אוטומטית יכול להגיע לכ-440,000 דולר עקב שילוב של מערכות הזנה, מיקום ובקרה מורכבות יותר.
אם נדרשת יכולת חיתוך משופע, יש לצייד את המכונה בראש חיתוך לייזר משופע ומערכת צירים סיבובית מתאימה. תצורה זו דורשת בדרך כלל השקעה נוספת של כ-30,000 דולר.
מחיר מכונת חיתוך צינורות לייזר סיב מושפע מגורמים רבים ויכול להשתנות באופן משמעותי. מכיוון שמכונות אלו מייצגות בדרך כלל השקעה גדולה יחסית, חשוב להעריך היטב את הדרישות שלכם לפני קבלת החלטה. אנו ממליצים להתייעץ עם צוות המכירות המקצועי שלנו לקבלת ייעוץ מפורט ופתרון מתאים.
אנו מציעים שתי אפשרויות נוחות ליצירת קשר: ייעוץ מקוון בוואטסאפ וטופס בקשת הצעת מחיר. ניתן ללחוץ על אחד מהכפתורים הבאים כדי ליצור איתנו קשר:
אילו פונקציות אופציונליות זמינות עבור מכונות חיתוך צינורות לייזר סיב? כיצד פונקציות אלו משפרות את נוחות העיבוד?
1. חיתוך משופע
צינורות ופרופילים ממתכת דורשים לעיתים קרובות ריתוך במהלך ההרכבה הסופית, והכנת חיתוך משופע ממלאת תפקיד חשוב בשיפור איכות הריתוך. מכונת חיתוך צינורות לייזר סיב יכולה להיות מצוידת בפונקציית חיתוך משופע אופציונלית. כדי לאפשר חיתוך משופע, המכונה צריכה להיות מצוידת בדרך כלל בראש חיתוך לייזר התואם חיתוך משופע, צירים סיבוביים נוספים של A/B ומערכת בקרת CNC משודרגת תואמת.
פונקציית חיתוך השיפוע משנה את הזווית בין קרן הלייזר למשטח הצינור, ויוצרת קצה זוויתי על חומר העבודה. היא יכולה לייצר סוגים שונים של שיפוע, כולל שיפועים בצורת V, בצורת X, בצורת Y ובצורת K. בהשוואה לשיטות השחזה ידניות מסורתיות או עיבוד מכני, חיתוך שיפוע בלייזר יכול להשלים את הכנת הריתוך בו זמנית במהלך תהליך החיתוך, להפחית שלבי עיבוד משניים תוך שיפור יעילות הייצור ועקביות העיבוד.
2. מערכת לגילוי תפרי ריתוך
צינורות מתכת בדרך כלל אינם מיוצרים מחומרים ללא תפרים. במקום זאת, צינורות רבים נוצרים על ידי גלגול רצועות פלדה וריתוכן יחד, מה שמביא ליצירת תפר ריתוך אורכי לאורך פני הצינור.
מכיוון שמבנה החומר, הקשיות ומצב פני השטח של תפר הריתוך שונים מאלה של חומר הבסיס, הצבת אזורי עיבוד קריטיים - כגון חורים, משטחי חיבור או קצוות משופעים - על תפר הריתוך עלולה לגרום לירידה באיכות החיתוך, היווצרות סיגים מוגברת וסטיות בדיוק הממדים.
CATEKCNC מציעה מערכת אופציונלית לגילוי תפרי ריתוך. המערכת משתמשת בטכנולוגיית חישת ראייה ובאלגוריתמי זיהוי חכמים כדי לזהות ולאתר באופן אוטומטי את מיקום תפר הריתוך על צינורות מרותכים לפני העיבוד.
בהתבסס על מיקום תפר הריתוך שזוהה, המערכת יכולה להתאים אוטומטית את נתיב החיתוך בהתאם לדרישות העיבוד ולהימנע מעיבוד שבבי ישירות על אזור הריתוך, ובכך לשפר את איכות החיתוך ואת דיוק הממדים.
3. כיסוי מגן סגור
בניגוד למכונות חיתוך גיליונות בלייזר סיב, מכונות חיתוך צינורות מצוידות בדרך כלל בראש לייזר קבוע, וכתוצאה מכך אזור עיבוד קבוע יחסית. יתר על כן, בהתחשב בתצורת המיטה הארוכה והצרה שלהן, המארז המגן צריך לכסות רק את אזור החיתוך בפועל.
כיסוי מגן סגור מצויד בדרך כלל בחלון צפייה בטיחותי ללייזר. החלון עשוי מזכוכית מסנן מגן לייזר העומדת בדרישות הבטיחות CE. עבור טווח אורכי גל לייזר סיב 1070-1080 ננומטר, רמת ההגנה יכולה להגיע ל-OD6+, כלומר ניתן להחליש את עוצמת הלייזר בטווח אורכי גל זה פי יותר ממיליון. זה חוסם ביעילות קרינת לייזר מזיקה תוך מתן אפשרות למפעילים לצפות בבירור בתהליך החיתוך.
כדי לשפר עוד יותר את נראות התהליך, CATEKCNC מציעה גם מערכת ניטור עיבוד שבבי אופציונלית. המערכת משתמשת במצלמות תעשייתיות המותקנות בתוך אזור העיבוד יחד עם צג ניטור עצמאי, המאפשר למפעילים לצפות בתהליך החיתוך בזמן אמת מבלי לפתוח את המארז המגן.
זה עוזר למפעילים לזהות חריגות בעיבוד במהירות, תוך שיפור נוחות התפעול, הבטיחות ויעילות הייצור.
4. מערכת טעינה אוטומטית
יישומי חיתוך צינורות כרוכים לעיתים קרובות בייצור אצווה, מה שהופך מערכות טעינה אוטומטיות לבעלות ערך רב לשיפור המשכיות הייצור והפחתת עוצמת העבודה. על ידי ביטול טיפול ידני תכוף בחומרים, מערכות טעינה אוטומטיות יכולות לשפר משמעותית את יעילות העיבוד ואת רמות האוטומציה הכוללות.
CATEKCNC פיתחה מספר פתרונות מקצועיים אוטומטיים לטעינת צינורות בהתאם לדרישות ייצור שונות. מערכות אלו ניתנות לחלוקה בעיקר לסוגים הבאים:
מערכת טעינת צינורות מסוג חגורה
מערכת זו מצוידת במתקן אחסון מסוג רצועה, שבו צינורות ארוזים מאוחסנים באופן זמני באזור טעינה תלוי. במהלך תהליך הטעינה, המסוע נמתח ומניע את הצינורות קדימה אל מערכת מסוע השרשרת.
מסוע השרשרת מעביר את הצינור לתפס ההזנה הקדמי, אשר מהדק את הצינור ומזין אותו במדויק למכונת חיתוך צינורות הלייזר. לאחר השלמת תהליך החיתוך, התפס חוזר למיקומו ההתחלתי וממתין למחזור הטעינה הבא.
מערכת זו כוללת קיבולת אחסון גדולה ויכולה להכיל מספר צינורות בו זמנית. עם זאת, יש לה דרישות מסוימות בנוגע למידות ומשקל הצינורות, מה שהופך אותה למתאימה יותר לטעינה אוטומטית של צינורות קטנים ובינוניים.
עבור רמות אוטומציה גבוהות יותר, ניתן לשלב מודולים נוספים כגון מערכות מיון חומרים ויישור צינורות כדי לשפר עוד יותר את רמת האוטומציה של תהליך הטעינה.
מערכת טעינת צינורות מסוג שרשרת
מערכת זו מיועדת לטעינת צינורות גדולים וכבדים או פרופילים מבניים. בניגוד למערכת מסוג רצועה, היא אינה משתמשת במתקן אחסון. במקום זאת, מסוע השרשרת מחולק למספר עמדות טעינה, בהן המפעילים מניחים את חומרי העבודה מראש.
במהלך הטעינה, המסוע נע קדימה ומעביר את הצינור לתפס ההזנה. לאחר מכן, התפס מהדק ומזין את חומר העבודה למכונת חיתוך צינורות לייזר סיב.
מערכת זו מתאימה ליישומי עיבוד צינורות כבדים, כולל מכונות הנדסיות, מבני פלדה גדולים ופרופילים מבניים של קירות מסך.
5. מערכת פריקה אוטומטית
בנוסף לטעינה אוטומטית, מערכת פריקה אוטומטית יכולה לשפר עוד יותר את רמת האוטומציה של פעולות חיתוך צינורות לייזר, להפחית את דרישות הטיפול הידני ולהוריד את עצימות העבודה.
CATEKCNC מספק מגוון פתרונות פריקה אוטומטיים כדי לעמוד בדרישות ייצור שונות:
מערכת פריקה מסוג Flip
מערכת זו מותקנת בתוך אזור העיבוד של מכונת חיתוך צינורות לייזר סיבים ויכולה לספק תמיכה מעקב עבור צינורות במהלך תהליך החיתוך.
לאחר השלמת העיבוד, המערכת משתמשת בתנועות היפוך או הרמה כדי לאפשר לקטעי הצינור המוגמרים ליפול בצורה חלקה לתוך מתקן האיסוף שמתחת.
פתרון זה מתאים בעיקר לפריקה אוטומטית של קטעי צינור באורך בינוני.
מערכת פריקת מסוע
מערכת זו מאמצת מבנה של משטח מסוע. לאחר החיתוך, קטעי הצינור המוגמרים נופלים על משטח המסוע ומועברים לצד המכונה דרך המסוע לפני הכניסה לאזור האיסוף.
זה מתאים בעיקר לפריקה אוטומטית של קטעי צינור קצרים.
מערכת פריקה מסוג שרשרת
מבנה מערכת זו דומה למערכת טעינת צינורות מסוג שרשרת, אך היא פועלת בכיוון ההפוך.
לאחר עיבוד הצינור, מערכת הפריקה מושכת את האחיזה שלה כדי לאבטח את קטע הצינור המוגמר ומוציאה אותו ממכונת חיתוך צינורות לייזר הסיבים. לאחר מכן, חומר העבודה המעובד מועבר לאזור האיסוף דרך מערכת מסוע שרשרת.
מערכת זו מתאימה לפריקה אוטומטית של מקטעי צינורות ארוכים.
עודכן לאחרונה:
2026-09-07 14:21:49
ביקורות של לקוחות
-
I'm Rakesh from Ahmedabad running a pipe fabrication unit. After much research, purchased this 3000W fiber laser tube cutting machine from China 2 months back. Must say - it's working like a champion!
Rakesh מאי 01, 2025
-
Около трех месяцев назад наше предприятие решило приобрести волоконный лазерный резак для обработки крупногабаритных труб. Мы изучили множество поставщиков, пытаясь найти баланс между производительностью и ценой. Из-за невозможности осуществить банковский перевод возникли сложности, но коллега порекомендовал обратиться к китайскому производителю.
В итоге мы выбрали эту компанию. Их цены и комплектация аналогичны другим китайским производителям, но уровень сервиса действительно впечатлил. После получения оборудования они предоставили полную поддержку по доставке, сборке и обучению. Покупкой полностью доволен.
Lanovsky יוני 18, 2025
-
Ovaj stroj smo uzeli nakon što nam je ručna obrada cijevi počela oduzimati previše vremena. Sada većinu pripreme možemo odraditi direktno na stroju, što nam je posebno korisno kada imamo više istih komada za izradu.Najčešće radimo manje i srednje promjere cijevi, a stroj se dobro snalazi i kada tijekom dana mijenjamo različite materijale i dimenzije. Kod serijskih poslova najveća nam je prednost što nema toliko prekida između pojedinih komada.Nakon što smo ga postavili i podesili za naše uobičajene poslove, korištenje je prilično jednostavno. U radionici nam je prvenstveno pomogao da ubrzamo obradu cijevi i smanjimo količinu ručnog rada.
Sasa ספטמבר 03, 2026
-
To be honest, this pipe laser cutting machine is even better than I expected. We mainly use it to cut stainless steel and low-carbon steel pipes, and the cut quality is excellent, requiring almost no secondary processing. The installation process went very smoothly; their team helped us quickly complete all the setup. After a few days of use, our operators were already completely familiar with the system.
Zafar מר 27, 2026
-
Compramos esta máquina principalmente para trabajar tubos, sobre todo tubos redondos y cuadrados para nuestros trabajos de fabricación. Nos ha facilitado bastante el trabajo, ya que podemos cortar los tubos a medida y hacer los agujeros en la misma máquina, sin tener que realizar tantos procesos después. Los cortes quedan limpios y la precisión ha sido bastante buena, especialmente cuando las piezas tienen que encajar bien antes de soldarlas. También nos gustó que la máquina sea relativamente compacta, porque no ocupa demasiado espacio en el taller. Hasta ahora estamos satisfechos con el funcionamiento. Para los trabajos con tubos que hacemos habitualmente, ha sido una incorporación muy práctica para nuestro taller.
David ספטמבר 02, 2026
-
Just got the fiber laser cutting machine installed in our shop, so we haven't really put it into full production yet. First impression is good. The machine looks solid and everything arrived as expected.
The installation went pretty smoothly. We had a few questions during the setup, especially with the electrical connection and machine settings, but the CATEKCNC technical team was easy to reach and helped us get things sorted out. They also guided us through the software and basic operation, which was helpful for our operator.
We bought this machine mainly for cutting metal tubes in batches, so we're looking forward to getting some real production work through it. We haven't run enough jobs yet to give a review on long-term performance, but so far the installation and technical support have been a good experience.Hopefully we'll be putting it to work regularly very soon.
Joshua אוגוסט 12, 2026
-
E kemi marrë këtë makinë kryesisht sepse na duhej një zgjidhje më kompakte për prerjen e tubave. Në punishten tonë hapësira është e kufizuar, kështu që përmasat e makinës ishin një nga gjërat që morëm parasysh. Deri tani jemi të kënaqur me mënyrën se si po punon.
Zakonisht presim tuba të rrumbullakët dhe katrorë për punë metalike, konstruksione dhe parmakë. Makina është relativisht e thjeshtë për t'u përdorur dhe operatori u përshtat me të pas pak kohe. Na pëlqen gjithashtu që mbetjet e tubit janë të vogla, sepse kur kemi shumë copa për të prerë, edhe kjo bën diferencë.
Për një punishte si e jona, nuk kishim nevojë për një makinë shumë të madhe. Kjo na përshtatet mirë sepse nuk zë shumë hapësirë dhe mund ta përdorim për punë të ndryshme. Deri tani ka qenë një zgjedhje e mirë për ne.
Liridon אוגוסט 22, 2026
-
We bought this fiber laser cutting machine mainly for tube work, and it’s been a nice upgrade for our shop. We’ve been cutting stainless steel tubes with different angles and joints, and the bevel cuts have made a noticeable difference. The parts come off the machine pretty much ready for the next step, so we’re not spending as much time cleaning up or adjusting the cuts before welding. The setup took a little time to get familiar with, but once we got our settings dialed in, the results have been very consistent. It’s been working well for the type of tube fabrication we do.
Allis
אוגוסט 27, 2026